微信登录
 QQ登录


钣金壳体结构加工练习三维设计


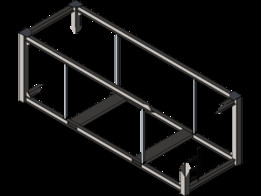
日常做钣金结构设计的从业者都清楚,这类围合式带侧边格栅的钣金壳体,最常出现在工业控制模块、小型嵌入式设备的外防护场景里,很多刚接触钣金工艺的设计师,容易在折弯止裂槽、侧边格栅排布、内部安装位定位这些细节上踩坑,这个练习模型刚好把这些高频易错点都整合在了一起。先看实际使用场景,这类结构一般是套在小型工控板、传感模块或者电源组件外部,侧边的通长格栅不是随便开的装饰槽,一方面是给内部发热元件留对流散热的通道,另一方面是减少整板折弯后的应力变形,毕竟薄板件如果做整面围合,折弯后很容易出现侧边外鼓的形变,均匀排布的窄槽能释放折弯应力,同时还能减轻整体重量,不会额外增加设备的负载。再看内部的安装结构,模型里预留的两个带折弯的安装支耳,
是用来固定内部PCB板或者功能组件的,支耳上的定位孔位置刚好避开了侧边格栅的冲压区域,不会因为开孔太靠近折弯边导致冲压时出现板材撕裂的问题,支耳的折弯高度也留够了紧固件的安装空间,不会出现螺丝锁付后顶到外壳内壁的情况。设计思路上,这个结构完全遵循常规钣金加工的工艺逻辑,所有折弯边都预留了合理的折弯内R角,没有出现直角死折的不合理结构,要知道薄板折弯如果内R角小于板材厚度,很容易在折弯处出现裂纹,尤其是冷轧钢板这类常用钣金材料,内R角一般要留到0.8-1.2倍板厚才符合量产要求。整个壳体的围合结构采用的是三边折弯加侧边拼接的方式,没有设计复杂的焊接结构,对于练习者来说,能快速掌握钣金拆件里的止口设计、拼接位公差预留的技巧,
毕竟量产里的钣金壳体很少用满焊结构,大多是靠折弯止口定位加少量点焊或者抽芯铆钉固定,能大幅降低加工成本和后期形变概率。再说到安装边界,这类壳体的外部安装位一般设计在底部翻边上,模型里的底部折边宽度刚好够打M3或者M4的安装孔,孔边到折弯边的距离也满足最小安装距要求,不会出现锁螺丝时工具和侧边干涉的问题,整体的外形尺寸属于小型嵌入式壳体的常规范畴,长宽尺寸控制在150mm到200mm区间,高度在50mm到80mm之间,刚好适配大部分小型工业功能模块的安装需求,不会占用过多的设备内部安装空间。侧边的格栅槽宽度和间距也做了合理匹配,槽宽太大会降低壳体的结构强度,太窄又会影响散热通风效果,模型里的槽宽和筋位宽度比例大概在1:1.2,这个比例既能保证通风面积足够,又不会让侧边结构变得软塌,哪怕是用0.8mm到1.2mm厚度的冷轧板或者铝板加工,也能保证足够的结构刚性,日常搬运、安装过程中不会轻易出现变形。另外内部的支耳和壳体主体是一体折弯成型的,没有采用额外焊接支架的设计,这一点也很贴合实际量产的需求,一体结构不仅能减少加工工序,还能避免焊接带来的形变和表面处理瑕疵,很多新手做钣金设计时总喜欢额外加焊接支架,忽略了一体折弯的可行性,反而增加了不必要的加工成本。做这类钣金结构练习的时候,还要注意折弯顺序的排布,这个结构的折弯顺序应该是先冲切所有的孔位和格栅槽,再折内部的安装支耳,最后折外围的围边,要是顺序搞反,先折了外围的高边,
后续冲切内部孔位的时候就会出现刀具干涉,根本没法完成加工,这也是钣金设计里必须考虑的工艺可行性问题,不能只看三维模型的外观效果,还要匹配车间实际的加工工序。还有表面处理的适配性,这种带均匀格栅的结构,不管是做喷塑、喷漆还是阳极氧化,都不会出现积液或者遮挡的问题,格栅的间隙足够让表面处理的药液流通,不会出现局部处理不到位的瑕疵,这也是结构设计时需要提前考虑的细节,很多新手设计的钣金件因为槽缝太窄,表面处理后容易藏积液,导致后期出现锈迹或者涂层脱落的问题。整体来看,这个练习结构覆盖了钣金设计里最常用的工艺要点,从折弯参数预留、应力释放结构设计、安装位排布到加工工序适配,都贴合实际工业生产的要求,不管是刚接触钣金设计的新人用来练习建模拆图,还是有经验的设计师用来做同类结构的设计参考,都有很强的实操价值,不会出现那种脱离实际加工工艺的理想化结构问题。
- 上一篇:C型槽式钣金安装固定支架结构
- 下一篇:CSWA认证练习用钣金弯折支架结构

- 全部评论(0)

- 模板大小: 842.29 KB
- 售价:5金币
- 下载次数: 42
- 系统要求: SOLIDWORKS,Rendering
- 软件分类: 通用五金配件