微信登录
 QQ登录


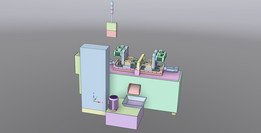
双工位立式自动氩弧焊接设备结构


这套双工位立式自动氩弧焊接设备,主要面向中小型回转类金属零件的环缝密封焊接场景,常见于五金管件、小型压力容器端盖、电机壳体、不锈钢厨卫配件的批量焊接工序,相比手持氩弧焊的作业模式,能大幅降低焊工操作强度,同时稳定焊缝成型质量,减少因人工操作手抖、送丝节奏不稳带来的焊穿、虚焊、焊缝余高不均等常见焊接缺陷。从结构布局来看,设备采用柜式立式框架设计,整体安装边界控制在1.2米宽、0.8米深、1.5米高左右,底部框架采用方管焊接成型后做烤漆防护,既可以作为整机的承力基座,也能将电控元件、气路管线全部收纳在柜体内部,避免车间焊渣飞溅、打磨粉尘损坏线路元件,台面采用加厚钢板加工,平面度控制在0.1mm/m以内,保证各个工位的安装基准统一。
设备设置左右两个对称的焊接工位,每个工位都配置独立的气动下压夹紧机构,下压气缸采用带导杆的三轴气缸,保证压头下行过程中不会出现偏摆,压头位置可以根据待焊工件的直径、高度做上下调整,适配不同尺寸的回转类工件装夹,工位下方配置带调速功能的回转驱动机构,焊接时工件匀速旋转,焊枪位置保持固定,就能实现整圈环缝的连续焊接,双工位的设计可以让操作人员在其中一个工位执行焊接作业时,在另一个工位完成工件的上下料操作,消除设备等待上下料的空转时间,整体作业效率比单工位设备提升40%以上。设备的焊枪调节机构采用多维度可调设计,焊枪夹持座可以实现前后、左右、上下三个方向的手动微调,同时可以调整焊枪的倾斜角度,适配不同焊缝位置、
不同焊接工艺参数下的焊枪对位需求,焊枪旁配套设置氩气供气通路,焊接前提前送气、焊接后延迟断气的逻辑直接写入控制程序,避免焊缝起弧、收弧位置出现氧化发黑的问题。人机交互区域设置在两个工位中间的立柱上,采用触控式显示屏作为操作界面,可以直接设置回转台的旋转速度、焊接时长、气缸下压压力、预压时间、气体延时时间等参数,不同工件的焊接参数可以存储在系统内,换产时直接调用对应参数即可,不需要反复调试。设备的操作按钮集中设置在台面下方的前侧面板上,包含双手启动按钮、急停按钮、电源开关,双手启动的设计可以避免操作人员误触发导致的安全事故,急停按钮采用大尺寸红色蘑菇头设计,出现异常时可以快速拍下停机。气路系统全部采用快插式接头连接,
气源处理三联件设置在柜体侧方,方便日常查看气压、排放积水,电路部分采用强弱电分离布线,动力线与信号线分开走线,减少伺服驱动、高频起弧模块对控制信号的干扰。在设计这套结构的时候,重点考虑了车间实际使用的维护便利性,所有易损件都采用标准件,焊枪夹持、气缸、导轨、回转轴承都可以直接从市场采购同规格备件更换,不需要定制特殊零件;焊接区域的周边设置了挡光防护板,减少氩弧焊接的弧光对周边操作人员的视力伤害,台面预留了焊渣收集槽的安装位置,日常清理焊渣时只需要抽出接渣盘即可,不需要拆解设备主体。两个工位的控制逻辑可以独立设置,既可以双工位同步运行加工同型号工件,也可以两个工位设置不同参数加工不同规格的工件,适配多品种小批量的焊接加工需求。设备的安装不需要做特殊的地基处理,只需要放置在平整的车间水泥地面上,调整底部的可调脚杯保证台面水平,接通电源、压缩空气、氩气源就可以投入使用,转场移动也比较方便,适合中小型加工车间的柔性生产布局。
- 上一篇:经济型台式CNC等离子切割作业台
- 下一篇:双工位立式自动焊接作业设备结构设计

- 全部评论(0)

- 模板大小: 46.09 MB
- 售价:5金币
- 下载次数: 40
- 系统要求: STEP / IGES,Other,Rendering
- 软件分类: 焊接机