微信登录
 QQ登录


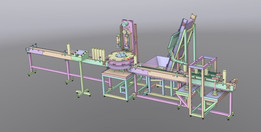
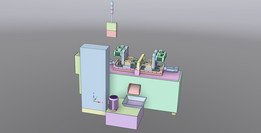
直流电机逆变器组件自动组装设备结构


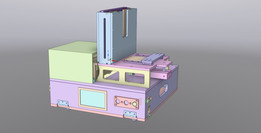
这套组装设备主要面向小功率直流电机配套逆变器组件的批量装配工序,在中小型电子电器生产车间的逆变器组装工段适配性较强,可覆盖引脚插装、小件压合、组件预定位这类重复性较高的装配作业,替代传统人工逐件摆放、手动压装的作业模式,能有效降低小件装配过程中因人工定位偏差导致的组件错位、引脚弯折等不良问题。设备整体采用台式柜体承载结构,下部为封闭式钣金柜体,可内置电气控制元件、气路分配组件,柜体上平面作为核心装配工位的安装基准面,整体安装 footprint 控制在1200mm×800mm的常规车间工位占地范围内,台面离地高度适配850mm的标准人工辅助操作高度,无需额外搭建高台或开挖地坑,可直接放置在车间环氧地坪上通过底部调节脚调平后投入使用。
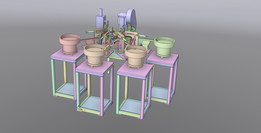
上料部分配置三台振动盘储料仓,分别对应逆变器壳体、导电接触片、绝缘垫片三类不同规格的散件,振动盘通过支架固定在台面后侧上方,出料轨道沿支架斜向延伸至装配工位上方,轨道末端设置分料挡块,可按照装配节拍逐件释放待装零件,避免多件堆叠卡滞。核心装配工位设置在台面中部,集成了定位夹具、直线送料轨道、压装执行头,其中定位夹具可根据逆变器组件的外形轮廓做仿形设计,零件到位后通过侧边的弹性顶销完成周向定位,保证每次压装的位置一致性;压装头采用可调行程的直动式结构,可根据不同批次组件的压装深度需求调整下行行程,压装力通过气路压力调节控制,避免压力过大压裂塑料壳体或是压力过小导致组件装配不到位。设备的传动结构布局充分考虑了日常维护的便利性,
所有气路管线、线路均沿台面下方的线槽排布,振动盘支架与台面采用螺栓连接,可根据不同产品的上料需求更换对应规格的振动盘与出料轨道,无需对主体台架做大规模改动。从结构设计逻辑来看,这套设备优先保障的是小尺寸电子组件装配的定位精度与上料稳定性,振动盘的出料轨道做了防反设计,可通过轨道宽度、挡边高度的差异筛选出方向正确的零件,反向零件会沿轨道回落到振动盘内重新排序,减少人工分拣零件方向的工作量。设备的操作侧预留了足够的人工干预空间,当出现零件卡滞、装配异常时,操作人员可直接在台面正面伸手处理异常,无需绕到设备后侧,工位旁可配套放置成品料盒与待料周转箱,完成装配的组件沿末端出料斜槽滑出,直接落入成品料盒内,减少人工取件的动作幅度。
在实际产线适配场景中,这类设备可对接前段的PCB板测试工位、后段的逆变器整体封装工位,组成半自动化的逆变器装配产线,单台设备仅需一名操作人员兼顾补料、异常处理与成品抽检,相比纯人工装配模式可提升三倍以上的单班产能,同时装配一致性的提升可降低后段测试工序的不良率,减少返工返修的工时损耗。设备的主体框架采用标准方管焊接成型,台面为磨平处理的钢板,保证各安装部件的基准面平面度公差控制在0.1mm/m以内,避免因台面变形导致的装配工位偏移;所有与零件接触的轨道、夹具部位均做了倒角与表面抛光处理,防止刮伤逆变器组件的塑料外壳与金属引脚,适配电子类产品装配的外观质量要求。
- 上一篇:可调式放大器收音机底盘安装支架结构
- 下一篇:十英寸吉他外置扬声器箱体结构设计

- 全部评论(0)

- 模板大小: 未知
- 售价:5金币
- 下载次数: 19
- 系统要求: STEP / IGES,Other,Rendering
- 软件分类: 通讯工具类