微信登录
 QQ登录


六轴自动装配锁紧螺钉设备结构设计


在消费电子、小型家电、低压电器等产品的批量装配环节,螺钉锁付是占比极高的工序,传统人工锁付存在扭矩一致性差、漏锁浮锁率高、人力成本随产能爬坡持续攀升的痛点,这类六轴自动锁螺钉设备正是为适配多工位并行锁付需求开发的专用装配装备,可直接嵌入段式装配产线,也可作为独立工位完成单工序的螺钉锁紧作业。
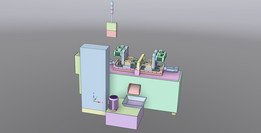
从功能布局来看,该设备采用分层式机架结构,底部为带可调脚杯的支撑柜体,内部预留了电气控制元件、气源处理组件的安装空间,柜体设置多扇可开合检修门,方便日常维护时快速触达内部气路、电路节点,无需拆解整机外罩;中部为核心作业腔,配置两组振动盘供料机构,可实现两种不同规格螺钉的自动排序、分料与送料,配合六组独立的锁付轴单元,可同步完成工件上六个点位的螺钉抓取、对位、锁付动作,单轴的锁付扭矩、下压行程可独立参数设置,适配不同锁付深度、不同扭矩要求的螺钉点位,避免统一参数带来的滑牙、锁不紧问题;上部为防护与排风结构,顶部设置排风接口可对接车间集中排风系统,排出锁付过程中产生的少量金属碎屑与摩擦热气,正面配置半透明防护挡板,既可以观察内部作业状态,也能防止锁付过程中螺钉、碎屑飞出造成安全隐患。
设计过程中优先考虑了多品种小批量生产的适配性,作业腔内部的工件定位夹具采用快换式安装结构,更换产品型号时仅需更换定位治具、调用对应锁付参数程序即可完成换型,换型时间可控制在15分钟以内,无需对设备主体结构进行调整。六组锁付轴的安装支架采用可调式铝型材连接结构,可根据工件上螺钉点位的分布,调整各轴的横向、纵向安装位置,调整范围覆盖常见小型电子产品、家电控制板的螺钉点位分布区间,无需额外定制轴系安装板。供料系统的振动盘出料轨道配置可调节分料机构,可适配M1.2到M5区间的常见机牙螺钉、自攻螺钉,覆盖绝大多数小型装配场景的螺钉规格需求。
从安装边界来看,设备整体占地尺寸控制在1200mm×1000mm的矩形区间内,整机高度约1800mm,无需额外挖设地面基础,放置在水平硬化车间地面上,调整脚杯保证机架水平度即可投入使用,设备侧面预留气路接口、通讯接口与电源接口,气路接口适配车间常规6-8bar压缩空气气源,通讯接口支持与上游装配工位、下游检测工位进行信号交互,可实现全产线的联动运行,无需人工逐工位传递工件。作业腔的操作开口高度符合人体工程学设计,操作人员站在设备正面即可完成工件上下料操作,无需垫高或弯腰作业,降低长时间操作的疲劳感。
设备的安全设计覆盖作业全流程,正面防护挡板配置安全联锁开关,挡板未完全闭合时设备无法启动锁付程序,避免人员误触运动的锁付轴造成伤害;每个锁付轴都配置扭矩反馈与浮锁检测功能,锁付过程中如果出现扭矩不达标、螺钉未到位的情况,设备会自动停机并触发点位报警,提示操作人员排查异常,避免不良品流入下一道工序。供料系统配置缺料检测传感器,振动盘内螺钉存量低于设定阈值时会提前发出补料提示,避免缺料导致的设备空转、产能浪费。
在实际产线应用中,这类设备的单工位锁付效率可达1.2秒/颗螺钉,六轴同步作业时单次锁付循环仅需2秒左右,相比人工锁付效率提升4倍以上,锁付良率可稳定保持在99.5%以上,可24小时连续运行,仅需定期补充螺钉、清理供料轨道内的碎屑即可维持稳定运行,非常适合产能规模较大、螺钉锁付点位较多的产品装配场景,可大幅降低产线对熟练锁付工人的依赖,同时保证产品锁付质量的一致性,避免人工操作带来的质量波动。
- 上一篇:手持电动螺丝批整机精细结构数模
- 下一篇:双工位桌面式自动锁螺丝作业设备结构

- 全部评论(0)

- 模板大小: 119.84 MB
- 售价:5金币
- 下载次数: 17
- 系统要求: STEP / IGES,Rendering,Other
- 软件分类: 螺丝机