微信登录
 QQ登录


多工位连续式自动灌装生产线结构设计


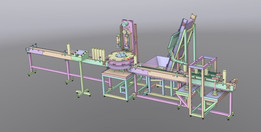
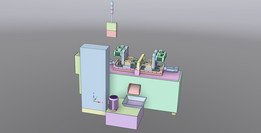
这套灌装生产线的整体布局采用直线输送结合侧边多工位并行作业的架构,主体输送段采用标准铝型材搭建支撑框架,输送面高度适配常规车间作业面的850mm人机工程高度,整体安装边界沿输送方向总长约6.2米,横向最大外伸尺寸包含侧边灌装与上料机构约2.1米,设备底部配置可调式脚杯支撑,可适应地面±15mm的平整度偏差,安装时无需额外预埋地脚,直接在硬化车间地面即可完成调平固定。从实际应用场景来看,这类设备主要面向日化、食品、小型医药耗材类的瓶装、罐装产品的连续化生产环节,可适配圆柱型、小方型等多种规则容器的灌装作业,上游可对接理瓶机、吹瓶设备的出料端,下游可直接衔接旋盖、贴标、码垛等后续工序,无需额外增设中转接驳输送段,
能直接嵌入现有瓶装产品生产链路中替换人工灌装工位。设备的核心功能模块分为容器输送定位、多工位灌装执行、空瓶上料接驳、成品导出四个部分,输送段采用双侧导向栏结构,导向栏间距可通过手拧调节座快速调整,适配直径50mm到120mm区间的不同规格容器,输送线的驱动端配置防滑同步带轮,避免长时间运行出现输送打滑导致的工位错位问题。在每个灌装作业工位处,都设置了独立的容器阻挡定位机构,采用气动拨叉搭配柔性挡头,当容器到达工位时,阻挡机构伸出将容器精准卡停在灌装头正下方,定位重复精度可控制在±0.8mm以内,避免灌装头对位偏差导致的物料洒漏问题。灌装执行模块采用立式升降结构,灌装头可随容器到位信号自动下降至容器瓶口内部设定深度后再开始注料,
注料完成后提升复位,既可以减少易起泡沫类物料的飞溅问题,也能避免高粘度物料挂壁滴漏污染容器外壁。侧边的上料机构采用桁架式移栽结构,可将上游输送来的空瓶自动抓取转移到主输送线的定位工位上,移栽臂的行程覆盖空瓶来料位与主输送线上料位,夹爪采用柔性硅胶夹头,夹持力可通过调压阀调整,避免夹伤薄壁塑料容器。整套设备的机构设计采用模块化拆分思路,每个灌装工位都可独立拆装,当需要更换不同灌装规格的产品时,仅需更换对应灌装头的出料嘴、调整导向栏间距与定位机构的位置参数,无需对主体框架进行大规模改动,可大幅缩短产线换型的调试周期。管线布置上,所有气动管路与传感器线缆都沿铝型材框架的内置槽道排布,外部设置可拆卸的线槽盖板,既避免生产过程中物料滴落、
灰尘堆积污染管线,也方便后期维护时快速排查线路故障。设备的安全防护设计上,在人员易接触到的移栽机构运动区域设置了透明亚克力防护挡板,挡板上配置安全门开关,当防护挡板被意外打开时,设备会自动暂停运行,避免运动部件对操作人员造成机械伤害。从结构受力角度来看,灌装模块的支撑立柱采用加厚方钢焊接结构,可承受灌装头往复升降带来的交变载荷,长期运行不会出现立柱偏移导致的灌装对位偏差;输送段的支撑腿间隔设置为1.2米一组,在满负载容器输送的情况下,输送面的挠度变形量不超过0.3mm,不会因为长期负载出现输送面下沉变形的问题。在实际选型适配时,可根据产能需求调整灌装工位的数量,当前结构预留了2个扩展工位的安装接口,单工位灌装节拍按3秒计算,搭配6个灌装工位时单线小时产能可达到7000瓶以上,能满足中小规模生产企业的连续化灌装需求。设备的驱动元件全部采用标准气动元件与常规减速电机,配件通用性强,后期维护更换无需定制特殊备件,可降低设备的全生命周期使用成本。
- 上一篇:全自动颗粒物料花生包装生产线设备
- 下一篇:电商仓储纸箱胶带自动封箱设备结构

- 全部评论(0)

- 模板大小: 119.94 MB
- 售价:5金币
- 下载次数: 33
- 系统要求: STEP / IGES,Other,Rendering
- 软件分类: 包装机