微信登录
 QQ登录


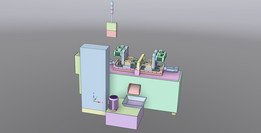
汽车轮辋立式加工专用工装设备结构


这套设备结构面向乘用车钢制轮辋的机加工工序设计,主要适配轮辋成型后的端面精车、安装孔位加工、止口倒角等工序的工件装夹与工位进给需求,在汽车轮毂零部件加工产线中,承担工件的上料定位、工位切换、加工过程夹持的核心功能,可对接数控车床、多轴钻床等主机设备,替代传统人工装夹的作业模式,降低轮辋加工过程中的装夹变形风险。从结构布局来看,设备采用立式框架作为承载主体,底部配置四个可调式减震垫铁,可直接安装在硬化车间地面上,安装时无需预埋地脚螺栓,单台设备的地面占用边界控制在长1200mm、宽800mm的矩形范围内,整体高度不超过2100mm,适配多数中小型机加工车间的厂房层高与生产线线边布局要求,设备主体框架采用标准铝型材与钢板焊接件组合搭建,
兼顾结构刚性与组装调试的便捷性。设备上部设置多组直线导轨驱动的横向进给机构,可实现工件在上下料位与加工位之间的水平往复移动,进给行程覆盖400mm范围,进给末端配置气动夹持组件,夹持端的仿形定位块可匹配直径13英寸至18英寸的常规乘用车轮辋的中心孔定位需求,夹持力可通过气源压力调节,避免薄壁轮辋装夹时出现圆度变形。中部的工件承载台设置旋转驱动机构,可带动装夹完成的轮辋实现360度回转,回转精度控制在0.05mm以内,满足轮辋圆周方向均布孔位加工的分度需求,承载台下方配置垂直方向的进给导轨,可根据不同加工工序的吃刀量需求,调整工件与加工主轴之间的相对高度,垂直进给行程为300mm,适配不同厚度规格轮辋的加工高度差。
设计过程中重点考虑了轮辋加工的切屑防护需求,所有直线导轨、驱动气缸的运动副外侧都设置了可拆卸的不锈钢防护挡板,避免金属切屑飞溅进入运动副造成卡滞磨损,气动管路全部采用内置式走线布局,沿框架型材的内部槽道布置,减少外部管路占用的操作空间,同时避免管路被切屑刮损。设备的操作侧预留了足够的人工上下料操作空间,操作人员站在设备正面即可完成待加工轮辋的上料放置与成品件的取下,无需探身进入设备框架内部,符合机加工设备的安全操作距离要求。框架后侧预留了与主机设备的信号对接端口,可通过IO信号实现与加工主机的动作联锁,当工件装夹定位完成后自动发送就绪信号,主机启动加工程序,加工完成后主机发送完成信号,设备自动松夹并将工件移送回上下料位,
实现单工序的半自动化作业。这套结构的设计没有采用复杂的多轴联动方案,全部采用标准化的气动元件与直线导轨组件,后期维护时可直接采购标准备件更换,降低设备的运维成本,同时整体结构的重心落在底部框架的中心区域,高速进给过程中不会出现明显的整机晃动,保障加工过程的稳定性。针对轮辋加工过程中产生的切削液飞溅问题,设备框架的加工位侧预留了切削液回流挡板的安装位置,可配套加装挡液板与回流槽,将切削液引导至主机的切削液回收系统,避免切削液流到车间地面造成污染。
- 上一篇:雷诺车型用波纹进气吸气软管结构
- 下一篇:汽车线束压接阳铲端子结构设计

- 全部评论(0)

- 模板大小: 56.64 MB
- 售价:5金币
- 下载次数: 21
- 系统要求: STEP / IGES,Rendering,Other
- 软件分类: 汽车类