微信登录
 QQ登录


面向可制造性的机械结构件优化设计方案


在非标自动化产线的工装夹具、小型执行机构的结构件开发环节,很多设计人员在初期建模时往往只关注功能实现,忽略加工环节的工艺约束,最终导致零件加工成本居高不下、装配环节干涉频发、后期维护拆装难度大,甚至出现批量生产时良率不足的问题,而面向制造的设计思路正是从根源上规避这类问题的核心方法。
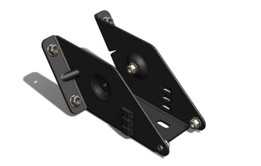
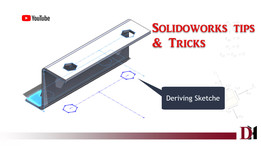
从实际应用场景来看,这类带铰接安装位、多面定位特征的结构件,常应用在自动化产线的工件定位模组、小型输送线的挡停机构、工装夹具的夹紧臂组件中,需要同时承受往复运动的冲击载荷、工件放置的静载荷,还要保证长期运行下铰接孔位的同轴度、安装面的平面度不出现超差。对比未采用可制造性优化的结构与优化后的结构,最直观的差异在于零件的拆分逻辑:未做DFM优化的结构往往将多个不同功能的特征整合在单个复杂异形件上,不仅需要多工序铣削加工,部分内凹特征甚至需要特殊刀具才能加工,加工过程中装夹次数多,累计形位公差难以控制,而且一旦某个局部特征磨损,整个零件都需要整体更换,维护成本极高。
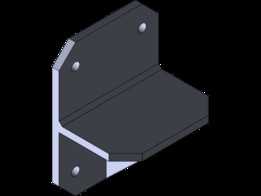
优化后的结构在设计阶段就充分考虑了加工工艺的可行性,将原本一体化的复杂结构拆分为钣金折弯件、机加工铰接座、标准紧固件组合的装配结构,其中钣金件部分采用常规冷轧钢板折弯即可成型,不需要复杂的铣削工序,材料利用率能提升近四成,折弯工序的成型精度完全能满足安装面的平面度要求;铰接座部分单独采用机加工,仅需要对孔位、配合面做精加工,加工行程短,装夹次数少,能很好地保证铰接孔的同轴度、配合面的粗糙度要求,而且后期如果铰接孔磨损,只需要单独更换铰接座即可,不需要整体报废整个结构件。
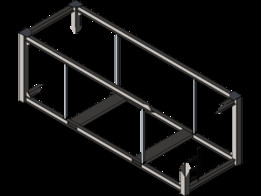
从安装边界来看,这类结构件的整体安装尺寸适配常规40系列铝型材搭建的工装机架,底部安装孔位采用行业通用的孔距标准,能直接与型材上的T型槽配合固定,不需要额外做转接板;铰接位的轴径选用常规标准直径,能直接采购标准销轴、卡簧完成装配,不需要定制特殊规格的紧固件;侧面的定位面预留了足够的扳手操作空间,装配时不需要特殊工装,普通内六角扳手就能完成全部组装作业。
在功能特性的设计上,优化后的结构充分考虑了装配公差的累积问题,在钣金件与机加工座的配合面预留了合理的调整间隙,能通过紧固件的微调补偿钣金折弯的角度公差,避免出现过定位导致的装配卡滞;铰接位的两端预留了润滑脂存储槽,长期运行时能减少销轴与孔位的磨损,延长零件的使用寿命;所有外露的棱边都做了倒角处理,不仅能避免装配时划伤操作人员,也能去除加工过程中产生的毛刺,减少后续工序的工作量。
从设计思路的落地来看,这类结构的建模过程不能只停留在三维软件的虚拟装配层面,需要在建模阶段就同步对接加工工艺要求:比如钣金折弯件的折弯半径要匹配所选板材的厚度,避免折弯处出现开裂;机加工件的孔位深度要匹配标准丝锥的有效行程,避免出现攻丝不到位的问题;所有配合面的公差标注要匹配实际加工能力,不要盲目提高公差等级导致加工成本不必要的上升;装配环节的零件装配顺序要提前在三维环境中做模拟,确认每个零件都有足够的安装操作空间,不会出现零件装进去之后紧固件无法拧紧的问题。
在实际的产线应用中,采用这类可制造性优化思路设计的结构件,不仅加工周期能缩短近一半,单零件的加工成本能降低三成以上,而且装配效率提升明显,后期维护的备件成本也大幅下降,尤其适合小批量、多批次的非标设备开发场景,能有效平衡结构功能实现、加工成本、后期维护三者之间的关系,避免设计环节与制造环节出现脱节。很多刚入行的结构设计人员容易陷入“为了建模而建模”的误区,把三维模型当成单纯的几何形状堆砌,忽略了模型最终要落地到实物加工、装配、使用的全流程,而可制造性设计的核心,就是在设计阶段就把全流程的约束条件都考虑进去,让三维模型不只是停留在电脑里的数字文件,而是能真正高效、低成本落地成可靠的实物零件。
- 上一篇:车辆维修支撑用车轴支架结构设计
- 下一篇:面向制造优化的板料连接组件结构方案

- 全部评论(0)

- 模板大小: 792.29 KB
- 售价:5金币
- 下载次数: 40
- 系统要求: SOLIDWORKS,Rendering,SOLIDWORKS
- 软件分类: 通用机械零部件