微信登录
 QQ登录


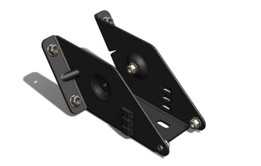
面向制造优化的板料连接组件结构方案


在中小批量金属板料加工场景中,很多结构设计人员常忽略制造环节的工艺约束,导致三维模型转生产环节时出现折弯干涉、孔位偏差、装配余量不足等问题,这套板料连接组件的设计核心就是从DFM(面向制造的设计)逻辑出发,在建模阶段就同步匹配冲压、折弯、装配全流程的工艺要求,避免后期反复改模、调整工装的额外成本。
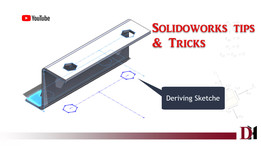
从实际应用场景看,这类板料连接组件多用于自动化生产线的型材支架拼接、小型设备外板的快装连接、工装夹具的可调位固定环节,日常工况下主要承受静态拉压载荷与小幅振动,不需要过高的强度冗余,但对装配一致性、安装便捷性要求较高。很多同类型结构在设计时只考虑最终装配形态,把两个对接的板料耳片做成完全等宽的闭合槽结构,实际折弯生产时,槽内侧的折弯圆角会因为材料回弹出现尺寸收缩,导致对接轴插装时卡滞,甚至需要现场锉修才能完成装配,这套结构在建模时就针对该问题做了优化:将对接端的U型槽开口处做了1.2度的外张斜度,槽宽预留0.15mm的工艺间隙,同时把销轴的导入端做了3mm长的15度倒角,既抵消了板料折弯的回弹量,也降低了现场装配的对位难度。
从功能特性上看,这套组件采用分体式对接结构,一侧为带销轴的固定端,通过两个M4安装孔固定在基准板面上,销轴与固定端本体采用压装配合,压装深度预留2.5mm的定位台阶,避免压装过深导致销轴突出干涉另一侧部件;另一侧为带U型槽的活动端,槽宽与销轴直径的配合公差选H8/f7,既保证活动端可以沿销轴顺畅转动,也不会出现径向窜动过大的问题,活动端同样设置两个安装孔,孔位与固定端安装孔的中心距公差控制在±0.1mm,保证对接后两个安装面的平行度误差不超过0.2mm。
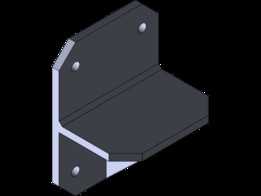
设计过程中,针对板料加工的工艺边界做了多轮校核:首先是板厚选型,整体采用2mm厚的冷轧钢板,所有折弯内角统一取R0.5,匹配常规数控折弯机的下模开口规格,不需要定制特殊刀具就能完成加工;所有安装孔的孔边距折弯线的距离统一取3mm,大于1.5倍板厚,避免折弯时孔位出现拉延变形;零件外轮廓的所有尖角都做了R0.8的圆角处理,既避免后续喷涂、电镀时出现尖角堆漆问题,也防止装配时划伤操作人员。
安装边界方面,这套组件的整体安装占用空间为长42mm、宽18mm、高22mm,固定端安装孔的中心距为12mm,活动端安装孔中心距同样为12mm,销轴中心距离固定端安装面的高度为10mm,对接完成后活动端的转动角度范围为0-90度,转动过程中不会和固定端本体出现结构干涉。建模时同步做了装配干涉检查与工艺性评审,把原来需要二次铣削加工的销轴定位槽改成了直接冲压成型的定位凸台,减少了一道机加工工序,同时把零件的排样利用率从原来的62%提升到了78%,批量生产时能有效降低材料损耗。
很多刚入行的结构设计人员做板料类零件时,习惯按照机加工零件的思路建模,随意设置过小的折弯圆角、过近的孔边距,或者忽略材料回弹的影响,导致三维模型看起来装配严丝合缝,实际生产出来的零件根本装不上,这套结构的建模逻辑就是把工艺要求前置,在三维建模阶段就把每个尺寸的工艺依据、装配余量都考虑到位,不需要后期反复调整图纸,能直接对接生产环节,适合作为板料类连接结构的设计参考,也可以直接适配到常规的小型设备支架、工装连接板的结构中,根据实际载荷情况调整板厚与安装孔尺寸即可快速复用。
- 上一篇:面向可制造性的机械结构件优化设计方案
- 下一篇:CSWA认证练习用带法兰连接轴座零件

- 全部评论(0)

- 模板大小: 993.52 KB
- 售价:5金币
- 下载次数: 38
- 系统要求: SOLIDWORKS,Rendering,SOLIDWORKS,Rendering
- 软件分类: 通用机械零部件