微信登录
 QQ登录


30吨液压机维修用承载横梁修复组件


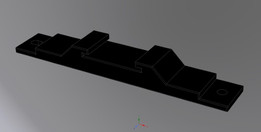
在金属冲压、型材校直、小型工件压装这类车间常规加工场景里,30吨规格的液压机是中小加工户的核心承压设备,常年满负荷甚至超负载运行的工况下,机身承载横梁的通道磨损、挂接位变形是最常见的故障点,很多二手流入市场的进口机型因为缺乏原厂备件,往往因为局部构件失效直接整机报废,造成不小的设备浪费。这套修复构件的设计,完全围绕在用故障设备的实际测绘尺寸展开,没有做额外的结构冗余改动,核心目标是用最低的改造成本恢复设备原有的额定承压能力,不需要对原机身主体进行大规模的切削或者焊接改动,适配车间常规的维修作业条件。从结构功能来看,主体的红色长梁是替换原机磨损的下承载通道构件,原机故障点集中在4英寸方管的垂直配合间隙超差,
长期偏载冲压导致通道内壁磨损、两端立板垂直度偏移,修复件在测绘原机安装边界的基础上,略微调整了方管的配合公差,把原机磨损产生的间隙量通过尺寸补偿消掉,不需要额外加调整垫片就能直接适配原机的安装位,两端的立式挡板完全复刻原机的安装孔位,维修时只需要拆除原机磨损的旧通道件,对齐孔位穿装固定螺栓即可完成主体安装,不需要改动机身其他的关联结构。梁体上方的两个带挂钩的弹簧组件,是原机滑块回程的复位拉簧挂接结构,原机的挂座因为长期受拉簧交变载荷作用,容易出现焊缝开裂、挂轴断裂的问题,这次的修复设计把挂座和横梁主体做成了一体式的安装结构,挂轴的配合深度比原机增加了三分之一,避免长期受载出现松脱,弹簧的选型完全匹配原机的回程拉力参数,
安装后滑块的回程速度和复位精度和原机出厂状态保持一致,不会出现回程卡滞或者拉力不足导致的滑块下滑问题。从安装边界来看,整个修复组件的外形尺寸完全贴合原机的安装空间,梁体的总长度、两端立板的高度、底部顶出孔的位置和直径都和原机构件完全一致,维修更换时不需要调整液压机的工作台高度、滑块行程限位,也不会和原机的防护外罩、液压管路产生干涉,哪怕是没有太多设备维修经验的车间保全工,只要按照原机的拆卸顺序反向安装,就能完成更换作业。梁体中间的凸起垫块是原机的承压工作面,设计时特意把这个面的平面度公差控制在0.1mm以内,避免压装作业时工件因为支撑面不平整出现压偏、报废的问题,表面没有做额外的硬化处理,用户可以根据自身的加工工况,
选择堆焊耐磨层或者加装可更换的耐磨垫板,适配不同的压装作业需求。在实际维修场景里,这类进口老机型的原厂备件不仅采购周期长,价格往往是整机价值的三分之一以上,很多小加工厂根本承担不起换件成本,这种基于实测尺寸做的修复构件,完全匹配原机的装配精度,承压能力经过模拟验证可以达到原机的30吨额定载荷要求,日常用来做轴承压装、钢板校直、小型零件冲压这类作业完全能满足使用需求,梁体上预留的焊接坡口也方便用户根据自身的使用损耗,后期对磨损位置做补焊修复,延长整个构件的使用寿命,不需要因为局部磨损就整体更换。弹簧挂接位的开口尺寸做了小幅优化,更换拉簧时不需要拆卸整个横梁,直接从开口位置就能挂装或者取下弹簧,减少后期的维护工作量,挂钩的圆角做了钝化处理,避免长期和弹簧拉环摩擦出现应力集中断裂的问题。整个构件的设计没有追求花哨的结构升级,所有的尺寸调整和结构优化都围绕原机的实际故障点展开,既解决了原机结构上容易失效的薄弱点,又没有改变原机的安装配合关系,维修后的设备使用手感和加工精度和原机出厂状态没有明显差异,对于缺乏原厂备件支撑的二手进口液压机来说,是性价比极高的维修解决方案,能大幅降低中小加工户的设备维护成本,避免因为局部构件故障导致整机闲置浪费。
- 上一篇:手动液压式压装机架结构设计
- 下一篇:双工位径向锁夹调校压力机结构

- 全部评论(0)

- 模板大小: 9.91 MB
- 售价:5金币
- 下载次数: 15
- 系统要求: STEP / IGES,STEP / IGES,AutoCAD,Fusion 360,Other,Rendering
- 软件分类: 压力机