微信登录
 QQ登录


固定式台式砂轮机磨削主轴总成结构


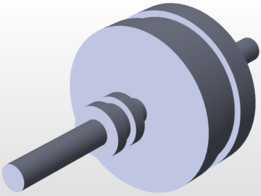
这套固定式砂轮磨削装置的三维结构,完整呈现了车间常规砂磨工位的核心传动与支承布局,区别于手持角磨的灵活作业形式,该装置通过刚性底座固定在工位台架或者设备侧旁,为钢件、铝件、木材等不同材质工件提供稳定的磨削作业支撑。从实际产线布局来看,这类固定式砂磨工位常设置在机加工车间的钳工工段、焊接工位旁以及修配班组区域:焊接工序完成后的焊件焊疤需要通过砂轮打磨去除焊瘤、修整焊缝过渡圆角;金加工产出的钢质零件棱边残留的加工毛刺、锐边,可在该工位完成倒钝去刺,避免后续装配时划伤操作人员或者配合面;木工修配场景下也可更换对应粒度砂轮,对木质工装的配合面进行锐化修型,铝件加工后的飞边同样可通过低磨削压力完成修整,避免软质铝屑粘堵砂轮面。
结构设计上,装置最外侧的大直径圆盘为砂轮安装护缘基体,砂轮片夹紧在主轴端的锁紧法兰之间,圆盘后侧预留了防护罩的安装贴合面——实际整机装配时该位置会加装半包围式砂轮护罩,仅露出朝向操作人员的磨削作业弧面,一旦砂轮发生碎裂可阻挡碎块飞出,满足磨削工位的安全防护要求。主轴段采用阶梯轴结构设计,不同轴径段分别对应轴承安装位、密封件卡槽、传动件定位面:多道不同色彩的环形分隔槽对应轴用挡圈、油封以及间隔套的装配位置,两端支承轴承选用深沟球轴承,可承受磨削过程中径向磨削力为主、附带少量轴向窜动力的复合载荷,轴承座与主机壳体一体铸造成型,壳体下方延伸出的L型安装底座开设螺栓过孔,可通过T型槽螺栓或者膨胀螺栓牢牢固定在工位基础上,避免磨削振动引发装置位移。
装置尾部的圆柱段为动力输入衔接部位,该结构可适配两种动力输入形式:小功率工位场景下可直接在尾端法兰对接单相/三相异步电动机的输出轴,通过联轴器直连传递扭矩;需要变速调节磨削线速度的场景,也可在尾轴段加装带轮,通过三角带连接远端动力电机,通过更换带轮配比调整砂轮转速,适配不同材质的磨削线速度要求——钢件磨削通常需要更高的砂轮线速度保证磨削锋利度,铝、铜等软质金属则需适当降低转速避免磨粒堵塞,木材磨削则需控制进给压力防止工件表面焦糊。
安装边界层面,该砂轮总成的轴向总长从砂轮最外端面到动力输入尾端约为三百五十至四百毫米区间,砂轮最大回转直径控制在两百五十毫米左右,底座安装面的横向宽度约一百八十毫米,纵向固定孔间距为一百二十毫米,工位布置时需要在砂轮朝向操作人员的一侧预留不小于两百毫米的工件操作空间,砂轮侧方与设备护罩、墙体的间隙需大于五十毫米,保证磨削碎屑能够顺畅下落,同时预留砂轮更换时的扳手操作空间。主轴的径向跳动设计公差控制在0.02毫米以内,避免砂轮高速回转时产生过大振动,既保障磨削面的平整度,也能延长砂轮和支承轴承的使用寿命。整机的壳体轮廓做了圆弧过渡处理,没有突兀的凸起棱边,减少工位上积屑的残留死角,日常清理时可直接用压缩空气吹扫壳体积屑。
从功能实现逻辑来看,这套结构没有复杂的变速或者进给机构,核心设计目标是保证磨削作业的刚性与稳定性:固定式安装消除了手持磨削的抖动问题,操作人员可手持工件贴靠砂轮托板完成匀速进给,相比自由手持磨削的加工一致性更强,针对小批量零件的批量去毛刺、刀具锐化作业,作业效率远高于手工锉修,是机加工、修配车间不可或缺的基础磨削工位设备。


- 模板大小: 4.3 MB
- 售价:5金币
- 下载次数: 60
- 系统要求: SOLIDWORKS
- 软件分类: 机床