微信登录
 QQ登录


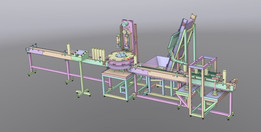
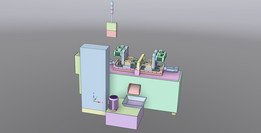
带自动装卸功能的凸轮式分切作业设备


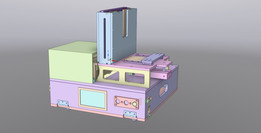
这套凸轮驱动的分切设备,核心面向3C电子小规格零部件、软质包装辅料、薄型金属冲切件的连续化分切加工场景,适配产线上下游自动对接需求,可直接嵌入现有流水线完成上料、定位、分切、下料全流程无人化作业,无需人工反复周转物料,能有效降低小件分切工序的人工取放料频次,减少人工操作带来的定位偏差与安全隐患。设备整体采用方通焊接机架作为承载基础,机架底部预留水平调节脚轮安装位,可根据车间地面平整度调整设备水平度,整体安装边界控制在长1.8米、宽1.2米、高2.1米范围内,无需额外开挖地基,直接放置于硬化车间地面即可完成部署,对接上下游输送线时仅需调整进出料端的输送导轨高度,适配范围覆盖0.6米至0.9米的常规产线高度区间。
设备核心动力传递依托凸轮机构完成,将主轴的连续旋转运动转化为各执行机构的间歇往复动作,相比气缸驱动的同类型设备,凸轮传动的动作时序一致性更高,连续运行节拍稳定在每秒1次分切作业,不会出现气源压力波动导致的动作迟滞问题,各工位动作衔接间隙控制在0.2秒以内,大幅压缩无效等待时间。上料端配置平行输送导轨,可承接上游工序流转过来的成排待加工物料,导轨侧边设置弹性定位挡块,物料输送至待加工位时自动完成侧向定位,避免分切过程中物料偏移导致的裁切尺寸超差;装卸工位采用摆臂式取料结构,动作轨迹由共轭凸轮轮廓曲线约束,取料端设置真空吸嘴与柔性夹爪复合结构,可根据物料材质切换取料方式,针对薄型片状物料采用真空吸附,针对有一定厚度的成型件采用夹爪夹持,
取料过程不会对物料表面造成压痕或夹伤。分切执行工位设置可快速更换的裁切模组,刀座采用燕尾槽快装结构,更换不同规格的裁切刀具仅需松开锁紧手柄即可完成拆装,无需重新调整整套传动机构的位置,适配不同宽度、不同分切数量的加工需求;裁切工位下方设置废料导流槽,分切产生的边角料可顺着导流槽滑落至设备侧边的废料收集箱,无需人工定期清理工位台面的积料。设备的电控箱集成安装于机架上部后侧面板,操作面板设置在机架正面靠近操作人员巡检的一侧,面板上设置启动、停止、急停按钮与运行状态指示灯,日常调试时可通过点动模式逐工位检查动作时序,确认各机构运行无干涉后再切换至连续运行模式。整套设备的各运动副均设置自润滑轴承,
日常维护仅需定期检查凸轮表面的润滑脂涂抹状态,无需频繁加注润滑油,设备运行噪音控制在75分贝以内,符合车间生产的噪音管控要求。从结构设计逻辑来看,整套设备的凸轮轴采用分段式装配结构,各凸轮片通过键连接与轴体固定,调整凸轮片的周向安装角度即可微调对应执行机构的动作起始与结束时间,无需重新加工凸轮轮廓,给现场调试预留了足够的调整空间;机架外围预留透明亚克力防护板安装槽,安装防护板后可完全隔离内部运动机构,避免操作人员误触运行中的部件,同时透明材质不会遮挡内部运行状态的观察视线,日常巡检可直接透过防护板查看各机构动作是否正常。进出料端的输送导轨采用可调宽度设计,松开导轨侧边的锁紧螺丝即可调整两侧导轨的间距,适配宽度在50毫米至300毫米区间内的物料,无需更换整套输送组件,换型调试时间可控制在30分钟以内,适配多品种小批量的生产加工需求。设备底部预留电控线路与气路的走线槽,所有线缆与气管均内置在机架型材的空腔内,不会外露在设备表面,避免长期运行过程中线缆被物料剐蹭或被运动部件磨损,提升设备长期运行的稳定性。
- 上一篇:螺旋轨道自动排序振动碗给料装置
- 下一篇:电子元器件产线电阻元件自动检测设备

- 全部评论(0)

- 模板大小: 424.73 MB
- 售价:5金币
- 下载次数: 36
- 系统要求: STEP / IGES,Rendering,Other
- 软件分类: 自动化设备