微信登录
 QQ登录


多孔阵列式工装压紧限位压板结构

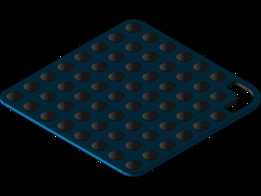
在自动化产线的工件定位工位、精密装配的夹持工序以及板材类零件的加工固定场景中,这类带多孔阵列的压紧压板是保障工件位置精度的核心结构件,区别于普通平压板的单点压紧逻辑,该结构通过阵列排布的通孔实现多点位的压力分散,避免薄型板材、易变形工件在压紧过程中出现局部翘曲、压痕甚至形变超差的问题。从实际使用场景来看,这类压板常配套在焊接工装、PCB板压合工位、薄金属片冲孔定位夹具中使用,两侧的蓝色基座承担整体支撑与安装基准的作用,中间带密集孔位的金属板为直接作用于工件的压紧工作面,孔位的排布并非随意设置,而是对应常见工件的定位销位置、避让孔需求,既可以通过孔位穿装定位销实现工件的精准对位,也能在压合过程中避让工件表面的凸起结构、加工预留位,不会对工件的待加工面、已加工特征造成干涉。
设计这类压板结构时,首先要考虑的是压紧力的均匀传递,中间多孔板的厚度需要根据额定压紧力做校核,若板厚过薄,长期受压紧力作用会出现中部拱起的形变,导致工件边缘压紧不实,加工或装配过程中出现移位;若板厚过大,则会增加整套工装的重量,提升驱动压紧动作的气缸或油缸负载,同时占用过多的工位安装空间。两侧的支撑基座采用方块式结构,底部预留有安装槽位,可以直接卡接在工装平台的T型槽内,不需要额外加工复杂的安装孔位,调整工位位置时只需要松开T型槽螺栓即可滑动调整,适配不同尺寸工件的压紧需求。中间多孔板与两侧基座的连接采用嵌入式卡槽结构,装配时多孔板可沿卡槽滑入,不需要额外的紧固件做周向固定,当需要更换不同孔阵的压紧板适配不同工件时,可直接抽出更换,大幅缩短工装换型的时间,适配多品种小批量的柔性生产需求。
从安装边界来看,整套压板组件的宽度方向尺寸覆盖常规工装平台的单工位安装宽度,长度方向可根据工件的实际尺寸调整多孔板的规格,基座的高度与常规压紧气缸的行程做匹配,当气缸伸出至最大行程时,多孔板的下表面刚好贴合工件上表面,不会出现过压导致的工件变形,也不会因为行程不足导致压紧间隙过大无法固定工件。多孔板上的孔位采用等距阵列排布,孔间距匹配常用的M6、M8定位销尺寸,既可以穿装定位销做工件的精定位,也可以在孔位内安装弹性压头,针对表面有涂层、易刮伤的工件,可替换为非金属压头避免压伤工件表面。在实际工况中,这类压板还可配套摇枕类支撑结构使用,也就是配套的支撑垫块,当工件底部存在悬空区域时,可在对应位置放置支撑块,配合上方的压板实现上下双向定位,避免工件在压紧力作用下出现向下的凹陷形变,尤其针对厚度小于2mm的薄型板材、塑胶件,配套支撑结构后可将工件的形位公差控制在0.02mm以内,满足精密装配、高精度加工的定位要求。
结构细节上,多孔板的边缘做了倒角处理,避免装配、更换过程中锋利的板边划伤操作人员,也不会在取放工件时刮伤工件表面;两侧基座的边角做了倒圆角处理,减少应力集中,长期受交变压紧力作用时不会出现边角开裂的问题。基座与多孔板的配合面做了磨削加工,表面粗糙度达到Ra1.6,保证多孔板滑动顺畅,不会出现卡滞,同时配合间隙控制在0.05mm以内,避免压紧过程中多孔板出现窜动,影响压紧定位精度。在焊接工位使用时,多孔板的孔位还可作为排气通道,焊接过程中产生的烟气可通过孔位排出,不会在压板与工件之间形成气腔导致焊接虚焊、工件表面氧化的问题;在压合装配工位,孔位可作为涂胶、点胶的避让通道,不需要额外抬升压板即可完成点胶作业,提升工序的集成度。
- 上一篇:BT50刀柄存储用立式心轴置物架结构
- 下一篇:MIG焊接机器人配套工装夹具结构

- 全部评论(0)

- 模板大小: 1.97 MB
- 售价:5金币
- 下载次数: 9
- 系统要求: STEP / IGES
- 软件分类: 工装