微信登录
 QQ登录


双工位手动压紧式长条形工装夹具结构

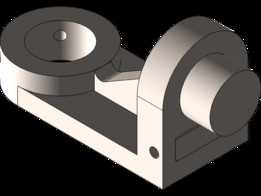
这款双端布置的手动压紧工装,主要面向长条形型材、长条状钣金件、长轴类零件的机加工、装配、检测工序定位使用,在中小批量零部件生产、工装试制、样件验证场景中适配性极强,无需外接气源、电源动力,仅靠人工操作即可完成工件的装夹固定,适合无集中动力供给的工位、临时补加工位以及多品种小批量的柔性生产单元使用。从结构布局来看,工装采用整体式长底板作为承载基体,底板沿长度方向开设通长的避让槽,既可以减轻整体自重,也能为工件下方的加工走刀、检测探头移动、装配工具操作预留足够的操作空间,同时通长槽也适配不同长度规格的工件定位,无需频繁调整底板安装位置。底板两端对称布置手动肘节式压紧机构,这类压紧机构利用肘节过死点的机械锁止特性,
压紧后不会因为加工过程中的振动、工件受力出现松脱,操作时仅需扳动操作手柄即可完成压紧与松开动作,单工位装夹动作耗时不超过两秒,操作门槛极低,无需对操作人员进行专门的复杂培训即可上手。两端的压紧单元均设置有可调整的定位支撑柱,支撑柱高度可根据工件的厚度、装夹基准面的高度进行微调,支撑柱顶端采用非金属耐磨垫设计,避免压紧过程中刮伤工件表面,针对表面质量要求较高的铝件、外观件、喷涂后工件也能直接装夹使用。底板上沿长度方向预制多组标准安装孔位,既可以通过T型螺栓直接固定在机床工作台、检测平台、装配流水线台面上,也可以加装定位销实现工装本身的快速换型,重复安装定位精度可控制在0.05mm以内,满足常规机加工的定位精度要求。在设计思路上,
这款工装优先考虑了操作的人机工程性,两端的压紧手柄操作高度设置在距离底板安装面120mm至150mm区间,操作人员站立操作时无需过度弯腰或者抬臂即可完成手柄扳动,长时间重复装夹作业的疲劳度更低;压紧力的传递路径经过优化,操作手柄施加的人力通过肘节机构放大后传递到压头位置,单组压头可输出最大800N的压紧力,足以抵抗常规铣削、钻孔、攻丝工序的切削力,也能满足装配过程中工件受力不位移的要求。工装的安装边界方面,整体长度方向尺寸可适配长度在300mm至800mm区间的长条类工件,宽度方向的安装孔距适配标准100mm槽距的机床工作台,底板厚度为12mm,整体刚性足够,装夹后工件的悬空部位可通过底板上预留的辅助支撑安装孔加装可调支撑,
避免长工件加工过程中出现振颤、变形问题。针对不同的工序需求,压头位置可更换为平压头、V型压头、钩形压头等不同形式,分别适配板类零件、轴类零件、带台阶面零件的装夹需求,无需更换整套工装,仅需更换压头配件即可拓展工装的适用范围。工装的所有运动铰接部位均预留润滑注油孔,日常维护仅需定期加注少量润滑脂即可保证操作顺畅,无复杂的易损件,长期使用的维护成本极低。在实际生产场景中,这类工装常被用于长条铝型材的端面钻孔工序、长钣金件的铆接装配工序、长条导轨的直线度检测工序,相比通用台钳装夹,这款工装不会对工件的侧面造成挤压变形,装夹基准统一,重复定位一致性好,同时双端压紧的方式避免了长工件装夹时的翘曲问题,保证工件装夹后基准面与工装底板完全贴合,加工或检测的基准误差更小。
- 上一篇:MIG焊接机器人配套工装夹具结构
- 下一篇:工业产线快拆式定位夹紧工装夹具结构

- 全部评论(0)

- 模板大小: 6.03 MB
- 售价:5金币
- 下载次数: 19
- 系统要求: STEP / IGES
- 软件分类: 工装