微信登录
 QQ登录


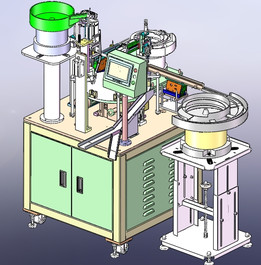
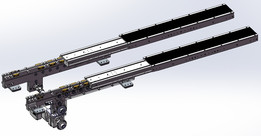
丝条物料整理移送输送一体化机构


这套机构面向细长条状物料的产线衔接工序开发,核心解决丝条类工件在多工位流转过程中姿态散乱、定位偏差、移送节拍不同步的常见工程问题,整体整合了线材规整、顶升换位、皮带输送、直线导向四个功能模块,在3C线束加工、细金属丝材处理、化纤丝束后段整理、细长五金件分拣产线中都有明确的适配场景。
从实际产线布局逻辑来看,该机构通常布置在上料工位与后续裁切、检测、包装工位之间:上游来料的丝条工件先进入线材规整区域,机构通过侧向限位与柔性拨料结构将堆叠、交叉的丝条梳理为平行排布状态,避免多根丝条缠绕卡滞;当工件到达指定工位后,气缸顶升机构动作,将丝条从承托面抬升脱离输送接触面,既可以完成工位间的高度差过渡,也能在顶升位配套视觉检测、端面整形工序,避免输送皮带持续运行带动工件偏移;顶升换位完成后工件回落至皮带输送面,同步带驱动的输送线以恒定线速度将丝条向下一工位移送,整段输送路径两侧配置导轨滑块导向组件,所有运动部件的直线动作都沿高精度导轨副运行,长期运行下的移送重复精度可以稳定控制在±0.1mm区间,不会出现皮带跑偏、工件移位的问题。
结构设计层面,整套机构采用模块化分层布局:底层为焊接钣金机架,机架板面预留了密集的安装调节孔位,现场部署时可以根据上下游设备的对接高度调整整机支撑脚高度,适配0.7m到1.2m区间的主流产线作业高度;中层布置驱动组件,输送驱动电机、顶升气缸、传动丝杆全部内嵌在机架内部,外侧加装可拆卸防护钣金,既避免丝条线头、加工碎屑落入运动副造成卡滞,也方便运维人员拆开护板完成皮带张紧、气缸行程调节、导轨润滑保养作业;上层为工作执行层,输送皮带选用耐磨防滑的平皮带,表面做哑光防滑处理,和丝条工件接触时不会刮伤工件表面,两侧的导向挡边间距支持手动调节,可以适配直径1mm到15mm、长度100mm到800mm范围内的不同规格丝条工件,换型时只需要松开挡边锁紧螺丝调整间距即可,不需要更换整套输送载具。
安装边界方面,整机整体呈长条形布局,长度方向沿产线物料流向布置,宽度方向控制在0.6m以内,不会占用过多车间横向空间;设备的气源接口、动力接线口全部集中布置在机架侧端,现场安装时只需要对接0.5-0.7MPa的压缩气源与220V供电即可投入运行,不需要额外搭建复杂的外围配套设施。导轨滑块组件选用标准线性导轨,所有安装孔位符合通用工业安装规范,后期维护更换配件时可以直接采购标准件替换,不需要单独定制加工非标零件。顶升气缸的行程预留了20mm的调节余量,面对不同厚度的丝条束料时,可以通过调节气缸限位螺母改变顶升高度,避免顶升行程过大造成工件弹出或者行程不足导致工件无法脱离输送面。
实际运行逻辑上,四个功能模块的动作通过产线主控PLC做时序联锁:线材机构检测到来料到位后触发阻挡限位,待整组丝条全部排布整齐后,顶升机构延时0.2s动作抬升工件,完成对应工位工序后顶升机构回落,输送皮带启动将工件移送至下一工位,整个节拍可以根据产线产能需求在5秒/件到15秒/件之间灵活调整,架构刚性充足,长期连续运行下振动量极小,不会出现工件偏移、机构异响的问题,针对多品种小批量的丝条加工产线适配性极强。
- 上一篇:汽车总装车间倍速链输送交付线
- 下一篇:电商供包分拣一体化输送称重设备

- 全部评论(0)

- 模板大小: 36.65 MB
- 售价:5金币
- 下载次数: 186
- 系统要求: STEP / IGES,Rendering
- 软件分类: 输送机