微信登录
 QQ登录


减压阀产线滚轮组装作业设备结构设计


在减压阀规模化生产的装配环节,滚轮组件作为阀杆传动、压力调节动作的核心承载部件,其组装精度直接决定阀门出厂后的调节顺滑度、压力反馈灵敏度与长期运行寿命,这套滚轮组装设备正是针对减压阀装配工序中滚轮与销轴、阀杆支架的压装、对位、铆接工序开发的专用作业装置,目前在中小型阀门制造企业的减压阀装配工段应用十分广泛,可适配通径15mm到50mm范围的直动式、先导式减压阀滚轮组件装配需求,替代传统人工敲装、手动对位的作业模式,将单组滚轮组件的装配耗时从人工操作的2分钟压缩至20秒以内,同时能将滚轮与销轴的同轴度误差控制在0.02mm范围内,避免人工装配时容易出现的滚轮偏斜、销轴铆接不到位导致的阀杆卡滞问题。
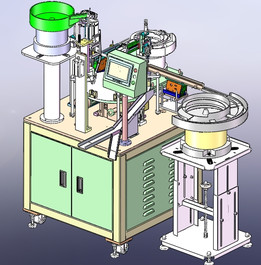
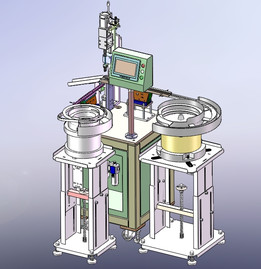
从设备的结构设计逻辑来看,整体采用卧式分层布局,底部为型钢焊接的机架主体,机架台面通过磨削加工保证平面度误差不超过0.1mm/m,所有功能模组均通过T型槽螺栓固定在台面上,方便后续根据不同规格减压阀的装配需求调整模组位置,设备总长度控制在1200mm,宽度800mm,台面高度900mm,刚好匹配车间常规装配流水线的接驳高度,不需要额外搭建过渡接驳台就能直接嵌入现有减压阀装配线的工位序列,安装时只需要预留左右各200mm的操作维护空间、后方150mm的管线排布空间即可,对车间场地的适配性较强。设备的核心功能模组分为工件定位夹具、滚轮送料机构、销轴压装单元、铆接成型头四个部分,其中工件定位夹具采用快换式仿形定位块设计,针对不同型号减压阀的阀体支架轮廓做了对应仿形槽,更换产品型号时只需要松开夹具的两个锁紧手柄更换定位块,整个换型过程不超过10分钟,定位块上设计有两个直径6mm的定位销,刚好插入阀体支架上的工艺定位孔,保证每次装夹后阀体滚轮安装位的位置重复精度在0.01mm以内,避免装夹偏差导致压装错位。
滚轮送料机构采用直振送料轨道搭配分料气缸结构,散装的滚轮工件倒入料斗后通过直振轨道有序排列输送到分料位,分料气缸每次只放行一个滚轮到待装配工位,通过真空吸头将滚轮吸附后精准送到阀体支架的滚轮安装槽内,整个送料过程不需要人工手动摆放滚轮,杜绝人工取放滚轮时容易出现的工件掉落、表面磕碰划伤问题。销轴压装单元采用伺服电缸作为压装动力,相比传统气缸压装可以精准控制压装行程与压装力,压装行程精度可达0.01mm,压装力控制范围在50N到2000N之间可自由设定,压装过程中如果出现压装力超过设定阈值的情况,设备会自动停止压装并发出提示,避免压装力过大导致滚轮变形或者阀体支架开裂,压装头的端部做了与销轴端部匹配的仿形凹坑,保证压装时销轴受力均匀不会出现偏斜。
铆接成型头位于压装工位的另一侧,当销轴压装到位后,铆接头在气缸驱动下伸出,将销轴伸出端的头部铆成翻边结构,防止滚轮在后续运行过程中从销轴上脱出,铆接头的行程做了硬限位设计,保证铆接后的翻边直径一致,不会出现铆接过紧导致滚轮转动卡滞、或者铆接过松导致销轴脱出的问题。在实际产线应用中,这套设备的操作逻辑十分简单,作业人员只需要将待装配的减压阀阀体支架放到定位夹具上,按下双手启动按钮,设备就会自动完成滚轮送料、对位、销轴压装、铆接的全流程作业,作业过程中人员的手不需要伸入作业区域,设备台面安装有安全光栅,当有异物伸入作业区域时设备会立即停止动作,保证操作安全。设备的气动元件、伺服驱动元件均采用标准模块化设计,日常维护时只需要定期清理送料轨道内的杂物、检查压装头与铆接头的磨损情况即可,不需要复杂的维护操作,对于阀门制造企业来说,不需要对现有装配人员做长时间的培训就能快速上手使用,能够有效降低减压阀装配工序对人工技能的依赖,稳定产品的装配质量一致性。
- 上一篇:剖视结构截止式工业阀门三维结构
- 下一篇:分段式六边形组顺序部署铰接结构设计

- 全部评论(0)

- 模板大小: 52.02 MB
- 售价:5金币
- 下载次数: 42
- 系统要求: Rendering,Parasolid
- 软件分类: 阀门