微信登录
 QQ登录


全自动注塑后段包装整线集成方案


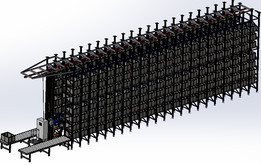
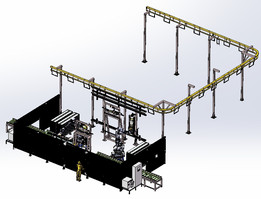
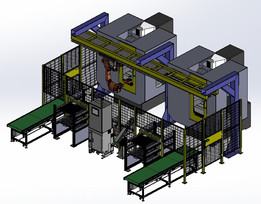
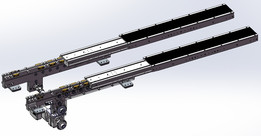
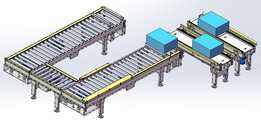
这套整线方案面向注塑车间从成型到成品入库的连续化作业需求,把多台注塑机产出的塑件通过统一的物流网络汇集,完成冷却后理料、喷码标识、爬坡提升、立式包装、称重检测、开箱装箱、封箱捆扎等一系列工序,替代传统车间里注塑机旁人工分拣、人工装袋、人工封箱的离散作业模式。现场布置时,多台注塑机沿主线两侧成排排布,每台设备的落料口对接分支输送带,塑件从模具顶出后直接落入支线,经爬坡输送带抬升到主线高度,避免塑件在地面拖行造成划伤,也省去了操作工逐机收料的周转环节。
从结构设计角度看,整线的物流走向经过反复推演:注塑区采用低位支线收集,通过爬坡段将工件提升至包装作业高度,主线采用滚筒输送带承载包装箱与成品料流,理料机负责把零散塑件按节拍整理排序,喷码机在输送过程中完成批次标识,立式包装机完成单件或定量装袋,后续重机、开箱机、封箱机依次完成纸箱成型、袋装品装箱、封箱贴单,消除机构用于剔除不合格或姿态异常的工件,保证进入包装段的物料状态一致。各单机之间通过输送段的速度匹配实现节拍协同,主线速度可根据注塑机的成型周期灵活调整,避免某一工位堆料或空走。
安装边界方面,整线呈长条形铺开,注塑机排布区宽度需容纳设备本体及操作维护空间,主线输送通道预留人员通行与设备检修距离,爬坡段的倾斜角度依据塑件的摩擦特性选取,既保证提升高度又防止工件下滑。开箱机、封箱机区域需预留纸箱料仓的上料空间,立式包装机周边预留卷膜更换与热封机构的维护位。理料机与喷码机的安装高度对齐主线工作面,保证工件通过时姿态稳定、喷码位置统一。
设计思路上,这套方案优先保证产线的柔性与可维护性:各单机以模块化方式接入主线,单台注塑机或单机故障时可通过旁路或暂停对应支线维持其余工位运行;输送带采用标准铝型材机架与模块化滚筒组件,磨损件更换便捷;理料与消除机构针对塑件外形设计导向通道,减少卡料风险。对于结构工程师而言,建模时需重点核对各单机的进出口高度差、输送段的对接坐标、爬坡段的投影长度,以及电气控制柜、气路管线在主线旁的布置空间,避免现场安装时出现设备干涉或物流断点。
实际应用中,这类整线常见于家电塑件、汽配塑料件、日用塑料制品的批量生产车间,能够把注塑成型后的无人化物流延伸到包装入库环节,降低人工搬运强度,减少塑件磕碰污染,同时让车间设备布局由分散的单机孤岛转变为连贯的流水作业,便于产能统计与生产节拍管理。模型中各设备的相对位置、输送路径、工位间距均按真实产线规划逻辑搭建,可作为整线布局规划、物流仿真、单机选型对接与方案汇报的三维参考,帮助工程师在方案阶段直观评估场地占用、人机动线与工序衔接合理性。
- 上一篇:电容元件自动上料平铺摆盘生产线
- 下一篇:多工位继电器自动装配生产线

- 全部评论(0)

- 模板大小: 295.94 MB
- 售价:5金币
- 下载次数: 435
- 系统要求: Parasolid,Rendering
- 软件分类: 自动化设备