微信登录
 QQ登录


手环线材贴标蓝牙测试分选产线


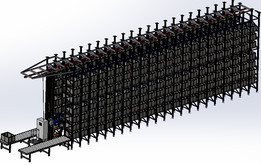
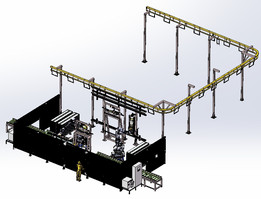
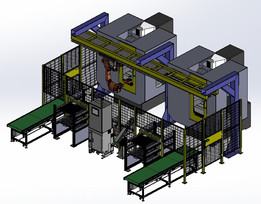
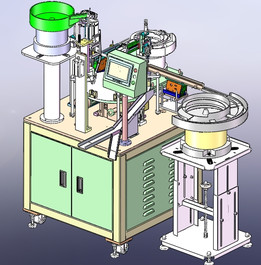
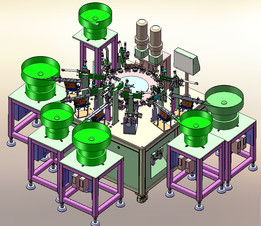
该线体面向消费电子小件装配后的连续检测与包装辅助工序,主要处理手环线材类产品从上一工序流入后的外观贴附、标签确认、蓝牙功能测试、补贴标识以及重量分选。设备并非单台孤立专机,而是由多段输送、贴标机构、视觉或人工目检工位、双速过渡线、测试工位、称重单元和分选出口串联形成的自动化生产段,适合在电子配件车间、智能穿戴产品组装线、线材包装线中作为后段集成设备使用。
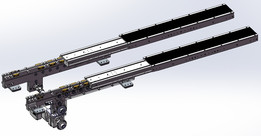
从实际布局看,线体采用长条形直通式布置,前段以输送带承接来料,产品随治具或载具进入贴标区域。贴标机构布置在线体侧方,标签供料、剥标、压贴和检测位置围绕输送节拍展开,目的是在产品不停顿或短停顿状态下完成外壳标签贴附。贴标后设置目检位置,可接入视觉相机,也可保留人工观察窗口,对标签偏移、褶皱、漏贴、气泡等异常进行确认。合格产品继续向后流动,异常品则通过旁路或分拣机构剔除,避免不良品进入测试环节。
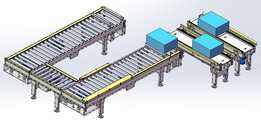
中段的核心是蓝牙测试与双速线衔接。产品在进入测试区前,由抓取或转移机构将两盒产品同步送入双速线,使来料节奏与测试节拍解耦。双速线既承担缓存作用,也承担定位输送作用:当测试工位占用时,前段产品可在高速段快速接近;当需要测试或压持时,低速段提供稳定位置。测试机构通过探针、压块、夹具或无线通讯模块与产品建立连接,完成手环蓝牙通讯、激活或功能判定。该部分结构设计重点在于重复定位精度、压持一致性以及测试屏蔽环境,若产品对无线信号敏感,还需在工位周围增加屏蔽罩、遮光板或隔离框。
测试完成后,线体根据判定结果执行后段贴标。该标签可作为合格标识、追溯标识或包装标识使用,与前段外壳贴标分开布置,能够避免未测试产品提前携带合格标识。后段贴标机构同样包含标签卷料、剥离板、吸贴或滚贴组件,以及压合滚轮。对于轻薄线材和盒装产品,贴标头需要控制接触压力,防止盒体变形、标签翘边或产品表面划伤。线体末端配置自动称重分选单元,产品经过称重台后,系统按重量区间判断配件缺失、空盒、错装或多装,再由拨杆、推杆或分流输送带将产品导入不同料道。
结构建模时,机架主要采用铝型材或方管焊接框架,外围设置门板、护罩和检修位。输送线两侧留有张紧、调节和维护空间,贴标头、测试夹具和称重台均采用可安装底板固定,便于在三维布局中调整工位间距。线体高度通常按人工操作与设备维护共同确定,输送面高度需与前后段设备对接,底部设置可调脚杯以补偿地面不平。长距离线体在分段处应考虑直线度、连接强度和电气走线槽位置,避免现场拼接后输送带跑偏。
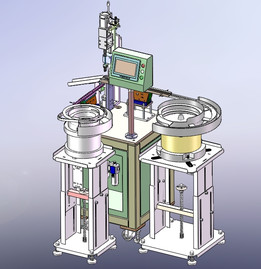
外形边界方面,该类设备沿产品流动方向占据较长空间,宽度方向除主输送线外,还需计入贴标机、电控柜、振动盘或标签料架、操作按钮盒及维护开门半径。模型中可见立式控制箱位于线体侧后位置,触摸屏和三色灯布置在易观察区域,气动三联件、阀岛和传感器线缆沿机架内侧敷设。安装时应在设备周围预留上料、换标、异常处理和检修通道,称重段还需远离明显振动源,并保证支撑脚稳定落地。
设计思路上,整条线强调把贴标、检查、测试、再贴标和称重复检合并到同一流动路径中,减少产品在工序间反复搬运。三段同一工作的节拍分配,使单段CT不再完全受制于最慢人工动作,而是通过缓存、双速输送和并行测试提高整体产出。对于结构工程师,三维设计时需要重点校核输送方向上的工位干涉、夹具开合空间、标签料卷更换路径、测试压头行程以及分选出口与收料容器的衔接。
在选型与深化设计阶段,还应结合产品外形尺寸确认载具形式。若手环线材为散装状态,需要增加定位治具或载盒;若已经成盒包装,则输送导向宽度、挡边高度和称重台面尺寸都要围绕盒体设计。贴标精度受输送定位、标签张力、压贴角度和产品表面状态共同影响,因此模型中贴标工位附近通常设置导向条、夹紧机构或阻挡气缸。蓝牙测试工位则要兼顾夹具寿命与信号稳定性,探针布局需避开产品外观面,压持机构优先采用浮动接头或缓冲结构,保证长期批量生产中的一致性。
- 上一篇:移动式农牧场软丝铡草揉切一体机
- 下一篇:门锁自动化装配检测生产线

- 全部评论(0)

- 模板大小: 183.3 MB
- 售价:5金币
- 下载次数: 324
- 系统要求: SOLIDWORKS,Rendering
- 软件分类: 减压阀