微信登录
 QQ登录


门锁自动化装配检测生产线


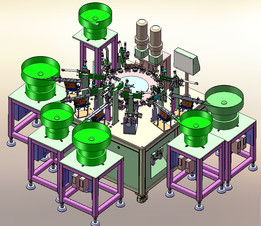
这条产线面向锁具行业的批量化制造场景,主要解决门锁组件从散件到成品过程中装配一致性差、人工检测漏判、工位节拍不均衡等实际问题。在五金锁具、汽车门锁、电子智能锁以及家具锁的生产车间里,这类设备通常布置在零部件机加工与成品包装之间,承担锁体合装、销轴铆接、弹簧预装、拨叉对位、螺丝锁付、功能手感测试和外观视觉判定等一连串工序。
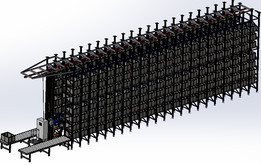
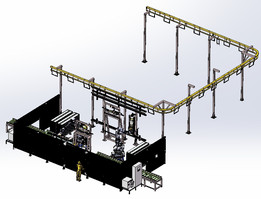
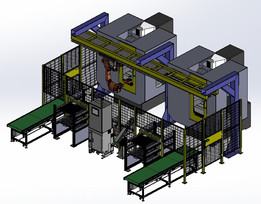
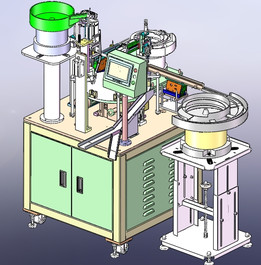
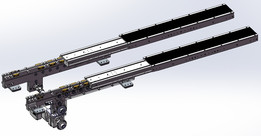
从三维结构上看,整机采用长条形直线布局,主体框架由工业铝型材搭建,四周设置透明防护门和检修门,顶部布置照明、管路与拖链,线体两端预留工件上下料位置。铝型材框架的好处在于改型快、开孔灵活,后期增加工位或调整夹具时不必大规模焊接改制;透明围护则兼顾安全隔离与运行状态观察,操作人员可以在不进入危险区域的情况下监视各工位动作。
工位划分是这类装配线设计的核心。线体通常由倍速链、同步带输送或托盘载具机构把锁体半成品依次送入各工站,每个工站只完成一小段明确动作,例如定位销压装、扭簧挂装、铆钉铆接、螺丝拧紧、卡扣装配、锁舌伸缩测试等。把复杂装配拆成短节拍工站,有利于平衡整线CT,也便于单独调试和维护。夹具方面采用快换底板和仿形定位块,换型时只需更换与产品轮廓对应的载具和部分压头,即可兼容不同规格门锁,这对多品种、中小批量的锁具厂尤为重要。
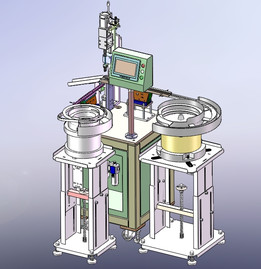
压装与铆接工位一般配置伺服电缸或气动增压机构,配合压力传感器和位移传感器形成压装曲线监控。压入力不足可能导致销轴松动,过压则会使塑料件开裂或锁体变形,因此在结构设计时要把压头导向、支撑背托和工件浮动补偿考虑充分。螺丝锁付工位多采用带扭矩反馈的自动锁螺丝模组,吸钉或吹钉供料,锁付路径由三轴或多轴机构完成,关键螺丝的扭矩、转角和浮锁结果可被系统记录。
检测环节贯穿装配过程。线体上集成视觉相机、光电传感器和位移测量机构,用于检查零件有无、方向是否正确、铆钉高度、锁舌伸出量以及表面缺陷;功能测试工位则模拟钥匙或旋钮动作,检测锁舌伸缩顺畅度、拨叉回位、开关门力矩和异常卡滞。相比人工抽检,在线全检能够把不良品拦截在对应工站,避免缺陷流向下游。
设计思路上,这条产线强调模块化与可维护性。输送系统、装配工站、检测工站和电气控制区相对独立,机架底部设置可调脚杯和地脚固定板,方便现场调平;气动三联件、阀岛、IO模块和控制器集中布置在易接近位置,线槽与拖链分开走线,减少信号干扰。安全方面,防护门设置联锁开关,维护口配置安全光栅或急停按钮,压装区域避免人手直接进入。
安装边界需要在车间规划阶段重点核对。设备为长条形自动化线,长度方向要覆盖输送段、多个装配检测工位和两端操作空间,宽度方向除主机架外,还要留出防护门开启、触摸屏操作、振动盘或螺丝供料器摆放以及人员检修通道;高度方向则要考虑顶部照明、风管、拖链弯曲半径和起吊维护空间。进场前应确认地面承重、水平度、压缩空气接口、电源容量以及线体与前后工序的衔接高度。托盘回流、不良品排出口和返修工位也不能遗漏,否则实际投产时容易造成物流堵塞。
对结构工程师而言,建模时需要重点校核铝型材框架的刚性、压装工位的反力支撑、载具定位重复精度以及人机操作高度;对电气和工艺人员来说,则要把工站动作时序、拦截逻辑、数据追溯和换型参数管理梳理清楚。整体来看,该设备不是单一功能专机,而是一套把机械装配、在线检测、数据记录和产线物流整合在一起的锁具自动化制造单元。
- 上一篇:手环线材贴标蓝牙测试分选产线
- 下一篇:木质舞者剪影镂空家居装饰立牌摆件

- 全部评论(0)

- 模板大小: 380.51 MB
- 售价:5金币
- 下载次数: 217
- 系统要求: SOLIDWORKS,Rendering
- 软件分类: 工业自动控制装置与系统制造