微信登录
 QQ登录


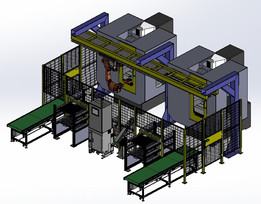
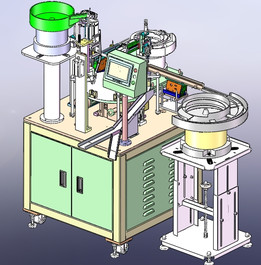
双工位回转式食品药品真空封装机组


这套双回转布局的真空封装机组,核心定位是面向食品、医药行业对残氧率、包装密封性有硬性要求的连续化量产场景,在卤味熟食、预制菜、冻干食材、中药饮片、医用耗材这类需要隔绝氧气延长货架期的产品产线中,可直接对接前端理料、后端装箱工位,替代传统单室摆袋真空设备的间歇式作业模式,解决常规单机需要人工反复摆袋、等待抽真空周期、产能爬坡困难的痛点。
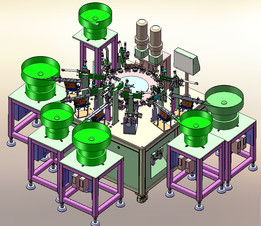
从整机功能逻辑拆解,设备采用回转转盘承载多组工位夹具,工位随转盘分度回转依次完成全套包装工序:最上游工位配置取袋执行机构,从预制袋料仓中单次拾取单只平袋或自立袋,袋体移送至打码工位时,同步完成批次信息喷印或钢印压码,避免成品包装后二次打码的对位偏差;随后开袋机构通过负压吸盘吸附袋体两侧拉开袋口,配套吹气嘴向袋内注入洁净压缩空气撑开袋腔,防止充填时物料挂袋、袋口褶皱;充填工位可根据物料属性对接称重下料、螺杆计量、机械手投料等不同上料单元,颗粒、粉剂、不规则块状物料都能适配;物料充填完成后袋口先经过压平机构,将袋内夹带的蓬松物料压至袋身下部,捋平袋口残留的物料碎屑,避免封口时夹料导致密封失效;之后袋体随转盘转入真空腔工位,腔室闭合后抽除袋内空气达到设定真空度,随即完成热封、压纹、冷却定型,最后分度转至输出工位, finished包装袋被拨料机构推送至出料输送线,直接流入下游重量检测、金检工序。整套流程节拍稳定在每分钟50袋,双回转的布局让抽真空、热封这类耗时工序和取袋、投料等辅助工序在不同工位同步并行,没有传统单室设备的等待空程,产能利用率远高于间歇式真空机。
结构设计层面,整机的工位排布围绕回转转盘的分度精度展开,转盘采用凸轮分割器驱动,重复定位精度控制在0.1mm以内,保证每个工位的夹具、执行机构和袋体位置精准对位,避免开袋失败、封口错位的故障。袋夹组件采用可调节设计,可快速更换适配不同袋宽、袋厚的预制袋,换产时仅需调整夹爪开度、更换对应规格的吸盘,无需大规模改动机械结构。真空腔的密封面采用加厚硅胶密封条,腔室升降导向采用直线轴承副,保证反复开合过程中密封面平行度一致,长期运行不会出现漏气、真空度不达标的问题;热封组件采用独立温控模块,上下封刀温度可单独设定,适配PE、PET复合膜、铝箔袋等不同包装材质的封口温度要求,封刀表面压纹可更换,既能压出平面密封纹,也可压出易撕口纹路。
从安装边界和车间布局角度考量,整机主体采用立式回转架构,占地长度适配常规车间3米左右的设备安装位,宽度方向预留操作侧和检修侧各0.8米的通道即可,设备底部设置可调支撑脚,可适应地面不平整的车间环境,无需额外做预埋地基;气源接口、电源接口、真空系统接口全部集中布置在设备后侧下部,车间布线布管时可沿设备支架走线,外观整洁且方便日常维护。设备的操作面板布置在人机交互侧,操作人员站在单侧即可完成参数设定、运行状态监控,充填工位预留了对接前端上料机的安装法兰,可直接和组合秤、螺杆上料机、爬坡输送机无缝对接,不需要额外定制转接支架。
在实际选型和结构校核过程中,这类回转式真空包装机的设计核心是平衡工位数量和转盘直径:工位数量过少则并行工序不足,产能达不到节拍要求;工位过多则转盘直径过大,整机转动惯量提升,分割器负载加大,运行稳定性下降。这套方案的工位数量经过节拍仿真匹配,每个工序的动作时间刚好和转盘分度时间重合,不会出现某一工位等待其他工序的情况;同时整机的机架采用型钢焊接后去应力处理,外覆件全部采用304不锈钢材质,符合食品医药行业的卫生要求,设备接触物料、包装袋的部位无卫生死角,可直接用水冲洗清洁,满足车间日常消杀的规范。针对含汤汁类的食品包装,真空腔内部还预留了积液盒结构,抽真空过程中吸出的少量汤汁会汇入积液盒,每班生产结束后可抽出清理,不会污染真空管路。
- 上一篇:MZ320全自动给袋式制袋包装机组
- 下一篇:全自动矿泉水瓶热收缩膜包机组

- 全部评论(0)

- 模板大小: 123.28 MB
- 售价:5金币
- 下载次数: 371
- 系统要求: Rendering,SOLIDWORKS
- 软件分类: 包装机