微信登录
 QQ登录


新能源电池重载倍速链输送装配线


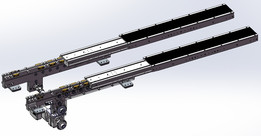
这条倍速链线体面向大型车辆新能源电池的装配与流转场景,属于重载托盘输送类设备。线体总长约8米,宽度约1.5米,整体采用分段机架拼接方式布置,现场安装时需要沿长度方向预留检修通道,并在两端留出托盘上下线、人员操作及电控柜维护空间。设备主体高度由支腿和底部可调脚杯确定,机架下方布置驱动、张紧和接线区域,因此地面平整度会直接影响链条运行和托盘停位精度。
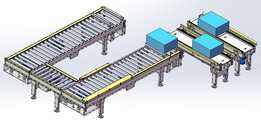
从实际用途看,该线主要承载电池包或大型电池组件在多个工位之间的节拍化输送。单次硫化载荷按200kg考虑,托盘随倍速链前进,到达装配、检测或缓存工位后由阻挡机构定位。线体两侧配置剪刀式举升机,可在需要跨线、转线或工位切换时将托盘顶起,配合顶升移载机构完成横向转移。这样的布局避免了单纯依靠直线输送带来的工位限制,使电池包能够在主线与侧方工位之间灵活流转。
输送段采用滚轮线传动思路,倍速链轨道沿机架纵向铺设,链条带动工装托盘运动。托盘板面设置定位孔、支撑块和避让区域,用于适配电池包外形及工装夹具。设计时需要重点控制托盘与导轨的配合间隙,若间隙过大,高速停位时容易产生偏移;若间隙过小,则在积放和转弯衔接处增加卡滞风险。线体端部设置张紧结构,便于链条磨损后调整预紧量,维护人员可从侧面护板开口处检查链节、链轮和导向条状态。
机架部分以型钢焊接或型材装配为基础,外侧覆盖护板,既起到安全防护作用,也使驱动部件、线缆和气管不裸露。护板颜色在模型中采用深浅分区表达,但工程出图时应统一明确钣金件材质、板厚、喷塑要求和安装方式。支腿底部设置脚杯,用于补偿地面误差;设备就位后需复核全线直线度、轨道平行度和举升工位水平度,否则托盘在高速输送过程中会出现偏磨、异响或停位不稳。
剪刀式举升机构是该线的关键功能单元。其结构通过交叉剪臂放大升降行程,顶部平台与输送辊道或移载机构连接。举升时,托盘脱离主线链条,横向滚轮线或移载装置再将工件送入旁路工位;下降后,托盘重新回到倍速链主线。设计该机构时需关注导向刚性、升降同步性和极限位置限位,气缸或驱动元件的选型要结合托盘、工件及顶部移载结构的总重量,并保留足够安全系数。
线体末端的绿色辊道区表现为缓存或分流通段,多根平行辊筒承担托盘横向输送任务。该区域与顶升移载配合,可实现工件在主线末端的排队、分流或下线。辊筒间距需根据托盘底面支撑尺寸确定,避免托盘在交接瞬间出现悬臂过大或局部下沉。对于电池包这类外形尺寸较大、底面支撑点较明确的工件,交接位置的支撑连续性比单纯提高输送速度更重要。
建模时可以按功能拆分为主线输送段、驱动张紧段、顶升移载段、剪刀举升段、辊道缓存段、托盘组件和防护钣金。这样拆分有利于在总图中检查干涉,也便于后续出焊接件、机加工件、外购件清单和气动原理图。需要特别核对的边界包括:举升平台上升后与主线链条的高度差、移载辊道与托盘底面的接触位置、检修门开启范围、拖链或线槽走向,以及操作人员在工位两侧的安全距离。
整体来看,该设备强调的是重载、稳停和多工位转接能力,而非轻型装配线的紧凑外观。结构设计中应把托盘定位重复性、链条维护便利性、举升同步控制和旁路交接可靠性作为核心校核内容,使其能够服务于新能源电池包装配、缓存、检测及转线等连续生产环节。
- 上一篇:双工位移栽输送线双侧动力移栽机
- 下一篇:三元电池倍速链装配输送线

- 全部评论(0)

- 模板大小: 19.13 MB
- 售价:5金币
- 下载次数: 283
- 系统要求: Parasolid,Rendering
- 软件分类: 输送机