微信登录
 QQ登录


桌面手动螺母铆接工装设备


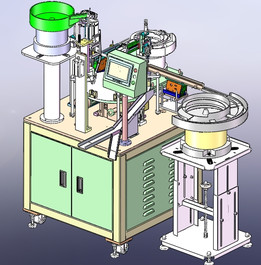
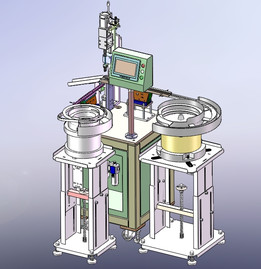
这套桌面式手动螺母铆接设备主要面向中小钣金件、支架类零件的预装工序,常见于五金加工车间、钣金配套产线以及多品种小批量的装配工位。设备核心作用是完成拉铆螺母的人工上料、对位、拉铆与计数,替代纯手持铆枪作业时工件晃动、孔位偏移、铆接力度不稳定的问题,尤其适合产品规格切换频繁、单批次数量不大但孔位较多的生产场景。整机采用台式龙门框架布局,底部为带柜体的焊接工作台面,四周以工业铝型材搭建防护与操作支撑框架,框架上方预留照明、气路与操作附件安装位置,整体占地控制在常规单人操作工位范围内,台面高度按照站立作业人体工学设置,操作人员无需大幅度弯腰或抬手即可完成取放件与铆接动作。
从结构设计思路来看,设备没有采用复杂的全自动送钉与多轴运动机构,而是围绕“多品种兼容、换型快速、人工干预直观”展开。工作台面上布置三套独立夹具,可同时兼容六种铆接产品;每套夹具通过不同型腔对工件进行定位,型腔依据工件外形、折弯边、孔位分布单独设计,工件放入后只能以唯一姿态落位,避免反装、错装。夹具本体采用快换式安装逻辑,产品规格变更时,不需要拆解主机架与铆接执行部分,只需更换对应定位块或夹具组件,并在操作界面中调用对应规格参数,即可显示当前工件的铆接规格与总铆孔数量。这种设计兼顾了手动设备的低成本和柔性产线的换型需求,对于新品迭代较快的车间,能够显著减少专用工装的重复投入。
铆接执行单元悬挂在龙门横梁上,可沿横向导轨移动,配合纵向作业范围覆盖台面上的主要铆接区域。铆枪手柄处设置边缘按钮,操作人员每完成一次装件并将铆枪拉入对应孔位后,通过按钮送出送料信号,设备随即完成一次拉铆动作;每拉铆一个孔位,计数系统自动累加,防止漏铆。台面一侧配置操作盒与显示界面,用于显示当前产品型号、单工件铆孔数量、已完成数量等信息,界面逻辑以简单直观为主,避免一线操作人员进行复杂参数设置。机架底部安装可调脚杯,用于适应不平整地面并调整台面水平度;下部柜体可收纳气动元件、控制元件及备用铆钉,使工位外部管线更整洁。
安装边界方面,设备需要预留单人正面操作空间,左右两侧应留出工件取放和夹具更换的维护距离,后方则布置气源与电气接口。由于铆接过程存在手动拉铆动作,台面刚性是设计重点:底部工作台采用框架焊接并加强筋处理,铝型材机架主要承担导向、悬挂与防护功能,避免铆接反力直接作用于轻型型材而产生晃动。夹具定位面与铆枪运动轨迹之间需保证同轴度,铆枪下压或拉铆方向应垂直于工件安装面,否则容易造成螺母拉偏、螺纹变形或板面压痕。三维建模过程中,需重点核对铝型材框架连接强度、导轨行程与工件最大外形的匹配关系、脚杯调节范围、操作盒可视角度以及气电管线走向,同时检查三套夹具在切换和共存时是否与铆枪悬挂机构发生干涉。
实际使用时,操作人员将工件放入对应型腔,靠定位边和仿形槽完成固定,移动悬挂铆枪至首个铆孔,触发手柄按钮完成送钉与拉铆,随后逐孔作业;计数达到设定铆孔数后,即可提示该工件完成。该方案把人工取放的灵活性与夹具定位、设备计数、悬挂助力结合起来,既降低了长时间持枪的劳动强度,也通过型腔防错和计数功能提升了铆接一致性,适合作为钣金螺母铆接工序中的半自动工位装备。
- 上一篇:龙门框架式手动拉铆工作站
- 下一篇:越南杏仁草吸管自动化切线生产工装

- 全部评论(0)

- 模板大小: 62.61 MB
- 售价:5金币
- 下载次数: 209
- 系统要求: Rendering,Parasolid
- 软件分类: 工装