微信登录
 QQ登录


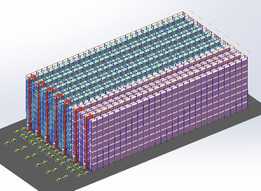
滚筒式9框双开门铝型材时效热处理炉


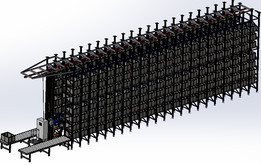
这套设备面向铝型材挤压后工序的硬化热处理场景,在铝型材深加工产线里承担时效保温工序,挤压成型后的铝合金型材自然放置状态下硬度不足、力学性能不稳定,必须经过可控温度区间的恒温保温,让合金内部析出强化相,才能达到建筑型材、工业铝构件要求的硬度与结构强度,避免后续机加工、装配、使用过程中出现变形、受力弯折的问题。整套炉体采用9框双开门布局,区别于小型单门时效炉的单批次装料模式,双开门结构可以在炉体两端分别配置进出料工位,一侧完成装料推送、另一侧同步完成出料卸料,配合两侧布置的滚轮式料架,大幅压缩批次换料的等待间隙,适配中大批量铝型材产线的连续节拍生产。
从结构设计逻辑来看,炉体主体采用大容积箱式框架结构,外部承重桁架采用型钢焊接搭建,顶部的架空钢架既用于布置热风循环风道、加热组件的安装支座,也预留了车间顶部检修、管路走线的安装空间;炉腔内部做分层承托设计,单炉可容纳9框料位,每个料位匹配标准铝型材料框的承载尺寸,料框底部和车间地面临时铺设的导轨对位,滚轮式进出料架的辊道面和炉内承托轨道标高完全对齐,料框可以通过辊道平移直接推入炉腔,不需要额外叉车跨门槛作业,既降低了车间转运的操作难度,也避免叉车碰撞炉门密封结构的风险。炉门采用双开对开结构,门体周边布置耐高温密封件,关门后通过压紧机构让门体和炉口端面贴合,减少炉内热风外溢,降低保温阶段的热量损耗;炉体侧壁预留热风循环风机、加热模组、温度检测元件的安装位,热风在炉腔内通过导流板形成闭环循环,让炉内不同高度、不同料位的区域温差控制在工艺允许范围内,避免靠近加热源的型材过烧、角落位置型材保温不足的问题。
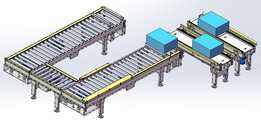
现场安装布局上,整套设备沿车间纵向排布,炉体居中放置,两侧延伸的滚轮进料架、出料架分别占据炉体前后的地面空间,地面需要提前做水平硬化处理,预埋轨道安装基准,保证料架辊道的直线度和水平度,避免料框推送过程中出现卡滞、跑偏;炉体顶部的钢架最高处需要和车间行车的最低运行限位保留安全间距,两侧料架的外端预留料框临时堆放、叉车转运的回转空间,设备外接的供热管路、供电线缆、温控走线均沿侧边桁架排布,不和料框转运路径发生干涉。
建模过程中完整还原了炉体钣金护板、内部型钢支撑框架、两侧辊道料架的每一节辊子组件、顶部桁架的爬梯与护栏、炉门的铰接与压紧结构,所有配合位置的装配关系完全按照实际焊接、装配逻辑搭建,结构工程师可以直接参考这套布局完成产线规划、设备基础设计,也可以在此基础上调整料框数量、炉腔长度、辊道宽度,适配不同截面、不同长度铝型材的时效处理需求;做产线仿真的人员也可以直接依托模型模拟料框从上线、推入炉腔、保温完成、出料下线的全流程动作,校验转运路径的干涉情况,提前规避现场安装时出现的尺寸匹配问题。炉体外部的护板分块做了可拆卸结构设计,日常检修加热元件、风机的时候可以单独拆开对应位置的护板,不需要整体拆除外层保温结构,设备维护的可达性在结构设计阶段就已经做了充分考量。
- 上一篇:龙门悬挂式型材定长锯切输送机构
- 下一篇:铝型材热挤压线四百吨张力矫直机组

- 全部评论(0)

- 模板大小: 136.4 MB
- 售价:5金币
- 下载次数: 98
- 系统要求: SOLIDWORKS,Rendering
- 软件分类: 金属加工机械制造