微信登录
 QQ登录


铝型材热挤压线四百吨张力矫直机组


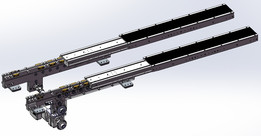
这套三维结构方案呈现的是布置在铝型材热挤压生产线后段的大型张力矫直设备,核心用于挤压出料后型材在冷却、输送和锯切前后产生的弯曲、扭拧与纵向残余应力修正。设备名义矫直吨位为400吨,现场按拉力换算约达到420吨,适合建筑铝型材、工业型材以及较长断面杆件在精整工序中的连续处理。
从产线逻辑看,铝型材经挤压机挤出后,温度高、断面形状复杂,冷却过程中因壁厚不均、牵引偏差和辊道支撑差异,容易出现侧弯、翘曲、扭拧等缺陷。该机组通过两端夹持机构建立轴向张力,并配合牵引、拉伸和定位动作,使型材在弹性与塑性变形区间内被重新拉直。相比单纯辊式矫直,张力矫直对长料、薄壁料和异形断面料的直线度控制更直接,也能在一定程度上释放型材内部应力,降低后续锯切、加工和装配阶段的变形风险。
模型中最醒目的是沿厂房地面纵向铺设的蓝色长床身与轨道系统。床身承担整机拉力闭环,不仅要满足刚度,还要为移动夹头提供稳定导向。固定端与移动端分别布置在床身两端,黄色箱体式夹头机构承担型材夹持、对中和拉伸载荷传递。移动端沿导轨行进,适应不同长度型材;固定端则与主承载框架、动力执行元件形成受力回路。底座下方设置多组调整垫铁和锚固点,现场安装时需要校核地基平整度、预埋件位置以及轨道直线度,否则大吨位张拉时容易出现附加偏载。
上部蓝色框架区域集中布置电机、液压管路、阀组及相关动力元件。电机通过液压系统为夹持和张拉提供动力,管路沿框架和立柱走向敷设,既减少地面干涉,也便于检修。黄色安全护罩覆盖部分传动与夹持区域,端部透明护罩可在观察机构动作的同时降低人员误入风险。设备侧面还可见拖链、线缆、软管和限位元件,这些细节在三维方案中并非装饰:长行程设备若忽略拖链弯曲半径、软管最小折弯半径和检修空间,装配阶段往往会出现管线拉扯、接头受力或走线与运动件干涉的问题。
设计思路上,该类设备不能只按最大拉力做静态强度估算。夹头中心高、型材支撑高度和前后输送辊道标高需要保持一致,否则张拉时型材会产生竖向弯折。夹持块要根据型材断面、壁厚和表面质量选择接触形式,夹紧力过小会打滑,过大则可能压伤薄壁断面。移动夹头的速度范围也要兼顾工况:空程接近时要求效率,张拉加载时则需要平稳可控,避免冲击载荷传入床身和地基。液压系统在保压、泄压和回程阶段的顺序控制,直接影响矫直一致性与操作安全。
外形边界方面,机组属于长条形大型设备,长度方向占据产线主要空间,宽度方向除床身外还需预留夹头开合、液压站维护、管路拆装和人员通道。上部动力框架使设备具有明显高度,厂房布置时要核对行车吊物净空、检修吊装高度以及上方管线。设备端部应留出型材进料、出料和废料处理空间,侧面不宜紧贴电控柜或冷却平台。地脚区域承受较大交变载荷,基础设计需结合拉力、自重、冲击系数和地面混凝土强度进行复核。
三维建模时,床身、轨道、夹头箱体、液压缸、电机底座、拖链和护罩应分层管理,运动件按实际行程检查极限位置。尤其要关注夹头在最远端和最近端时软管余量、型材下垂与辅助支撑的关系,以及操作人员在夹紧、张拉、松开各阶段的安全距离。整体方案保留了成熟结构和主要参数,经过实际使用验证,适合作为铝挤压精整段设备设计、产线布置和类似大吨位张力矫直机构开发时的参考。
- 上一篇:滚筒式9框双开门铝型材时效热处理炉
- 下一篇:板式家具木板封边加工专用设备结构

- 全部评论(0)

- 模板大小: 47.43 MB
- 售价:5金币
- 下载次数: 91
- 系统要求: SOLIDWORKS,Rendering
- 软件分类: 金属加工机械制造